环氧胶点胶与灌封工艺:计量配比、脱泡与固化设备
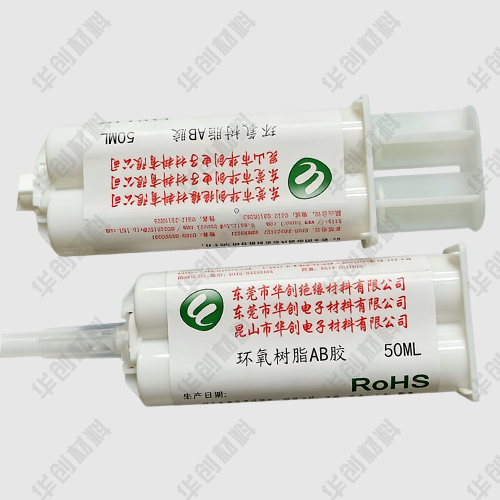
双组份环氧胶性能发挥依赖精确的树脂固化剂配比与均匀混合,手工配胶在大批量生产中难以保证一致性。点胶与灌封产线通过计量混合设备、脱泡装置与固化设备实现稳定工艺控制,配比偏差、混合不均或裹入气泡都会导致性能波动甚至失效。理解设备与工艺参数是保证用胶质量的基础。
广东华创作为专业的环氧灌封胶生产厂家,长期为客户提供点胶灌封工艺方案与设备选型建议。
计量配比与混合设备
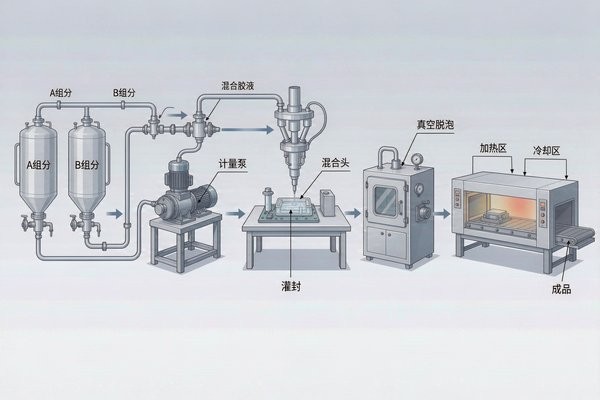
计量泵
按体积或重量比例精确输送树脂与固化剂,常用柱塞泵、齿轮泵与螺杆泵,配比精度直接影响固化性能。
混合方式
静态混合:利用混合管元件分层混合,适合低黏度体系与连续点胶;动态混合:电机搅拌混合,适合高黏度或含填料体系。
清洗与维护
混合头需按工艺定时清洗,防止胶液固化堵塞;定期校准计量比例与出胶量。
脱泡与真空灌封
真空脱泡:灌封前将胶液置于真空箱脱泡,消除搅拌与填充裹入的气泡。
真空灌封:对高绝缘或高导热要求的产品采用真空灌封,避免气泡引起局部放电与散热死角。
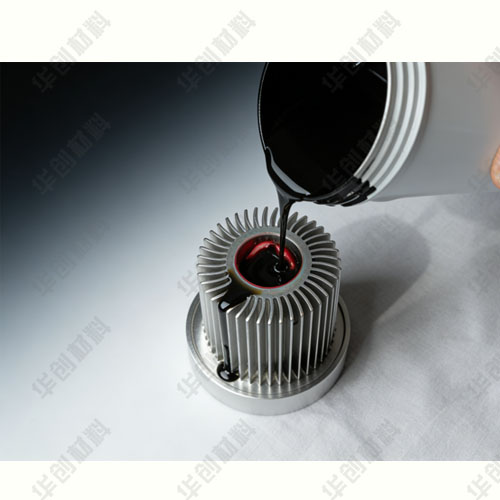
常压灌封:一般场合可常压灌封,通过慢速注胶与斜注方式减少裹气。
固化设备
固化炉:按胶水温度-时间曲线加热,保证交联充分;隧道烘道:连续过炉固化,匹配流水线节拍;高频与红外加热:局部快速加热,适合特定工位。
质量控制点
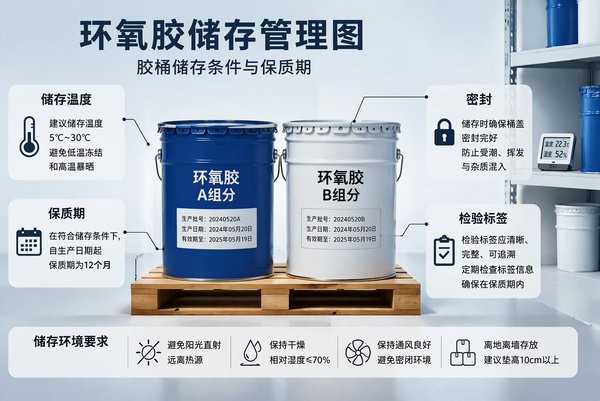
来料检验:核对胶水批次与保质期;配比监控:定期称量出胶验证比例;固化监控:跟踪炉温曲线并抽检硬度与强度;追溯管理:记录批次、设备与工艺参数实现可追溯。
常见问题
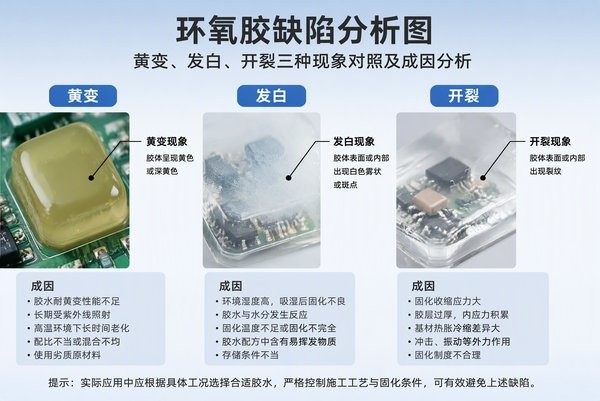
配比偏差导致固化不完全或发软,混合不均出现局部不固化,脱泡不充分形成气孔,炉温波动造成固化不足,均需通过设备校准与工艺点检控制。
总结
点胶灌封工艺要围绕配比、混合、脱泡与固化四大环节:选对计量混合与脱泡设备,固化炉按温度曲线控制,并通过质量控制点与追溯体系稳定工艺。华创可提供灌封胶与成套工艺支持,欢迎垂询。