模具与机床导轨修补用环氧耐磨胶
注塑模具与冲压模具在长期使用中会出现划伤、压伤与磨损,机床导轨受异物卡滞会产生拉伤,直接导致产品飞边、毛刺或加工精度下降。重新制造模具或更换导轨成本高周期长,环氧耐磨胶可在现场修复受损部位、恢复尺寸并改善滑动性能,是模具与机床维修中成熟的修补方案。
广东华创作为专业的模具修补耐磨胶生产厂家,长期为模具制造与机加工企业提供模具划伤、导轨拉伤修复用胶方案,产品满足耐磨与加工要求。
模具修补部位
型腔划伤与压伤
模具型腔、分型面划伤凹陷通过修补胶填充,打磨后恢复型面尺寸,减少产品缺陷。
导柱导套磨损
导柱、导套配合面磨损后可修补恢复,保证合模精度,减少偏磨。
顶针与滑块部位
顶针孔磨损、滑块面拉伤修补,减少飞边与卡滞。
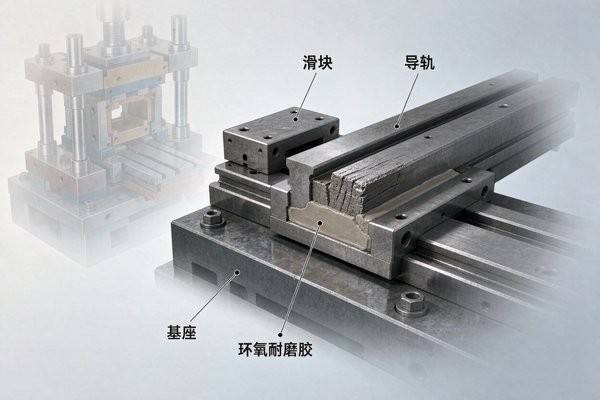
导轨拉伤修补
导轨面修复:机床导轨滑动面拉伤、研伤用耐磨修补胶填充,研磨恢复平面度与直线度。
减摩性能:导轨修补胶需具备低摩擦系数,含二硫化钼等减摩填料,保证滑动顺畅,防止爬行。
抗压强度:导轨承受机床重量与切削力,修补层抗压强度需足够,避免压溃。
固化后机加工性能
可加工性:修补胶固化后可车削、铣削、打磨与研磨,恢复尺寸精度与表面质量。
耐温与稳定:模具修补部位在注塑模温下不得软化变形,导轨胶长期使用尺寸稳定。
附着力:修补层与金属基体结合牢固,经受载荷与温差不脱落。
工艺要点
坡口处理:损伤部位开V形坡口并粗化,提高修补层锚固力。
分次填补:深坑分次涂覆,避免一次过厚收缩开裂。
固化与精加工:按规格固化后留少量余量精加工,最终研磨至要求尺寸。
总结
模具与导轨修补要围绕耐磨与尺寸恢复:选用高强度耐磨环氧胶修复型腔、导柱与导轨拉伤,含减摩填料改善滑动性能,固化后机加工恢复精度,可显著降低修复成本。华创可提供模具导轨修补胶与工艺支持,欢迎垂询。
下一篇:工业相机与机器视觉设备用环氧胶