泵体与阀门修补用环氧胶:空蚀磨损修复与防腐
离心泵叶轮与蜗壳在高速含气流体中易发生空蚀,阀门受介质冲蚀磨损,泵体与阀门过流面在化工介质下还会严重腐蚀。更换过流部件成本高、周期长,用环氧修补胶现场修复受损面,配合耐磨陶瓷涂层复合方案,可恢复尺寸并显著延长使用寿命。环氧修补胶是泵阀维修中常用的快速修复手段。
广东华创作为专业的泵阀修补胶生产厂家,长期为化工、电力与水务企业提供泵体阀门空蚀磨损修复与防腐用胶方案。
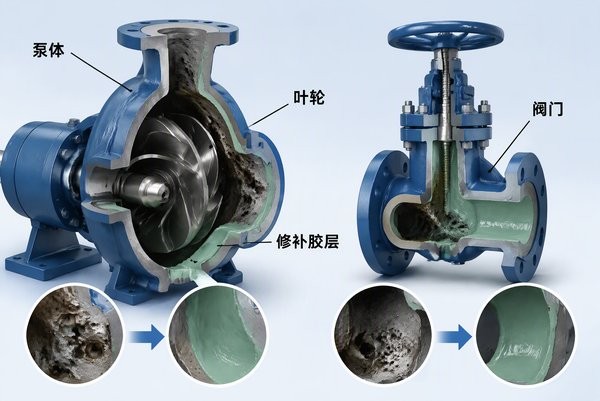
空蚀与冲蚀磨损机理
空蚀(气蚀)
泵内低压区气泡破裂产生微射流冲击金属表面,导致蜂窝状凹坑,叶轮与蜗壳喉部最严重。
冲蚀磨损
阀门与管路中高速流体携带颗粒冲击壁面,形成沟槽与磨薄,阀座与弯头部位典型。
化学腐蚀
化工介质与金属反应加速损坏,与机械磨损叠加形成恶性循环。
金属修补胶修复流程
表面准备:打磨去除疏松层与锈蚀,露出新鲜金属并粗化,清洁干燥。
配胶填补:使用含耐磨填料的环氧修补胶分次填补凹坑,预留加工余量。
固化与成型:加热固化提高强度,通过打磨或机加工恢复过流面形状。
复合防护:修复面可再涂耐磨陶瓷涂层,进一步提高抗冲蚀与防腐性能。
选型与介质兼容
耐磨填料:按磨损程度选择含碳化硅、氧化铝或陶瓷颗粒的耐磨配方。
耐介质:化工介质需做浸泡验证,酸碱、溶剂与油品环境下不得软化分解。
耐温:泵阀工作温度范围广,修复胶耐温性能需覆盖介质温度。
修复效益
停机检修期间现场修复,比更换叶轮、阀体成本大幅降低;修复层耐磨防腐复合,可恢复甚至超过新件寿命,适合计划检修与应急抢修。
总结
泵体与阀门修补要围绕空蚀与腐蚀防护:选用耐磨耐介质环氧修补胶修复过流面,配合耐磨陶瓷涂层复合方案,通过标准表面处理与固化流程实施,可显著降低检修成本。华创可提供泵阀修补胶与现场工艺支持,欢迎垂询。
下一篇:没有了!