发动机缸体与变速箱壳体修补用环氧胶:裂纹修复与防腐
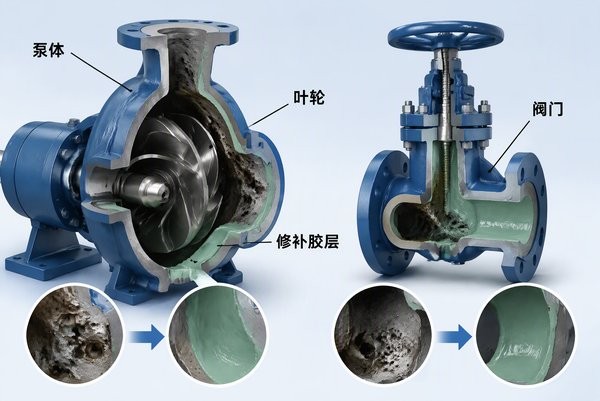
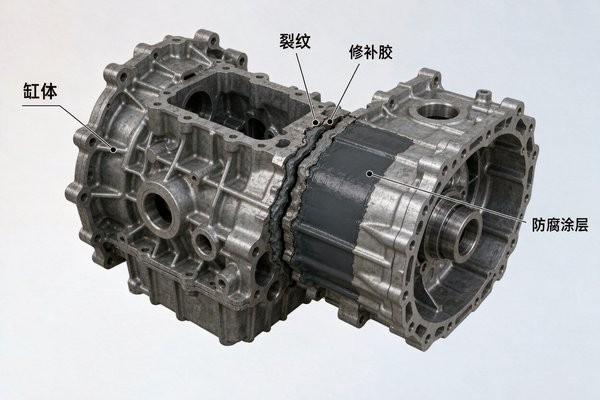
发动机缸体、变速箱壳体与气缸盖等大型铸件在铸造过程中可能产生砂眼、缩松与微裂纹,在服役中也可能因过载或疲劳出现裂纹。整体报废成本高昂,传统焊接修复又可能引起热变形与残余应力。环氧金属修补胶以高强度、低收缩固化填充缺陷,修复后可机加工、耐油耐温,在铸造缺陷修复与在役裂纹补强中得到广泛应用。
广东华创作为专业的发动机修补胶与金属修补胶生产厂家,长期为汽车零部件、铸造与维修企业提供缸体裂纹修复、砂眼填补与防腐防护用环氧胶方案。
修补胶能修复哪些缺陷
铸造缺陷:砂眼、缩松与气孔
铸件表面与近表面的砂眼、气孔可通过环氧修补胶填补,固化后打磨平整,恢复外观并阻止介质渗入。修复部位受力不大时,强度足以满足使用要求。
在役裂纹补强
缸体水套、壳体加强筋等部位出现裂纹时,可采用止裂孔+环氧修补胶填充+加强板粘接的复合工艺,限制裂纹扩展并恢复结构能力。
修补胶的性能要求
粘接强度与耐温
金属修补胶与铸铁、铝合金的粘接剪切强度常要求大于10MPa,耐温需覆盖发动机工作温度(120℃以上),高温下保持强度与尺寸稳定。
耐油耐介质
缸体接触机油、冷却液与燃油,修补胶需耐这些介质的浸泡,长期不软化不脱落。
收缩与可加工性
修补胶固化收缩应低,避免应力集中;修复面需可进行钻孔、攻丝与机械加工,保持加工后表面质量。
修复工艺要点
缺陷清理:将裂纹或缺陷部位打磨开放,清除油污、氧化层与疏松材料,必要时开V形坡口。
表面处理:用溶剂彻底清洗并干燥,粗糙化处理提高机械锚固。
填充固化:分次填充厚缺陷,防止一次填补过厚产生气泡与收缩应力,按规格完成固化。
机加工与防腐:固化后打磨或机加工恢复尺寸,修复区域补涂防腐涂层。
与焊接修复的对比
焊接修复强度高但存在热影响区、变形与残余应力,对铝合金缸体尤为困难;环氧修补胶冷态施工、无热变形、操作简单,适合缺陷填补与不承受大载荷的补强,但强度上限低于焊接。受力关键部位可选用粘接+机械加强的复合修复方案。
总结
发动机缸体与变速箱壳体修补,要用高强度、耐温耐油的环氧修补胶冷态修复铸造缺陷与裂纹,控制好清理、表面处理、填充与固化工艺,并与焊接互补选择。华创可提供金属修补胶系列产品与修复工艺支持,欢迎垂询。
下一篇:汽车玻璃与天窗粘接密封用环氧胶