摘要
双组份AB胶的固化速度直接影响节拍与良率。太快来不及施工,太慢影响交付。本文说明温度、配比、胶量与环境对固化速度的影响,以及可调的边界。
前言
双组份AB胶的固化速度调节是采购与工艺人员最常问的问题之一,双组份AB胶涉及配比、固化、强度与适用场景多个维度,需要结合具体工况判断。
一、双组份AB胶的固化速度调节基本认识
1.1 固化速度的来源
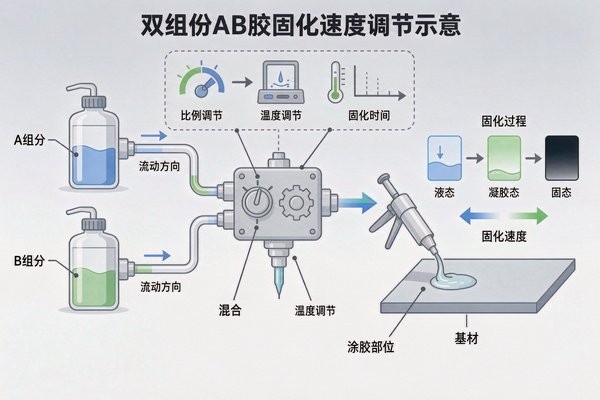
双组份AB胶的固化速度由固化剂活性、配比与环境温度共同决定。同一款胶在冬季与夏季的可操作时间可能相差数倍,因此不能只按常温数据安排工艺。
1.2 快固与慢固的选择
快固型适合小件快速定位与流水线节拍,慢固型适合大面积涂布、灌封与需要排气泡的场合。
二、调节手段与边界
2.1 温度调节
升温加速固化,但温度过高会缩短可操作时间并增加内应力;降温延长操作时间,但低于5度时部分双组份AB胶可能固化不完全。可参考工业控制器灌封胶选型的固化控制思路。
2.2 配比与胶量
配比必须按说明执行,不能通过多加B组分来提速,否则会改变交联结构并降低强度。单次配胶量越大,放热越集中,固化越快,也越容易焦化。
2.3 促进剂与稀释
部分体系可添加专用促进剂,但需按厂家指导,随意添加可能影响耐温与寿命。不建议自行稀释双组份AB胶。
三、工艺控制要点
3.1 工艺窗口测算
建议在车间实际温度下测可操作时间与初固时间,而不是直接沿用说明书常温数据。
3.2 环境稳定性
车间温度波动会导致批次差异,必要时设置恒温工位或调整配胶量。
四、应用场景与选型建议
4.1 流水线装配
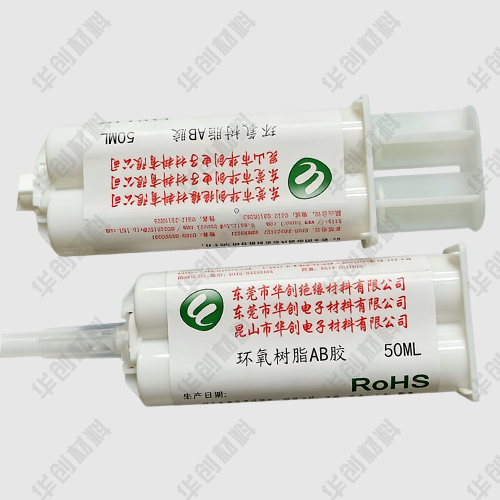
选择快固型双组份AB胶并配用混合管,缩短定位时间。
4.2 灌封与大面积施工
选择慢固型并控制单次配胶量。灌封类可参考储能电池PACK灌封胶选型。
总结
双组份AB胶固化速度的调节应以温度为第一手段、胶量为第二手段,配比不可随意更改。建议按车间实际温度测工艺窗口,再选快固或慢固型号。华创材料可提供多种固化速度的双组份AB胶。