摘要
双组份AB胶在现场出现的异常,多数可以追溯到配比、混合、温度与基面四个因素。本文按现象归类,给出可执行的排查顺序与改善办法。
前言
双组份AB胶的常见问题是采购与工艺人员最常问的问题之一,双组份AB胶涉及配比、固化、强度与适用场景多个维度,需要结合具体工况判断。
一、双组份AB胶的常见问题基本认识
1.1 不固化或局部发粘
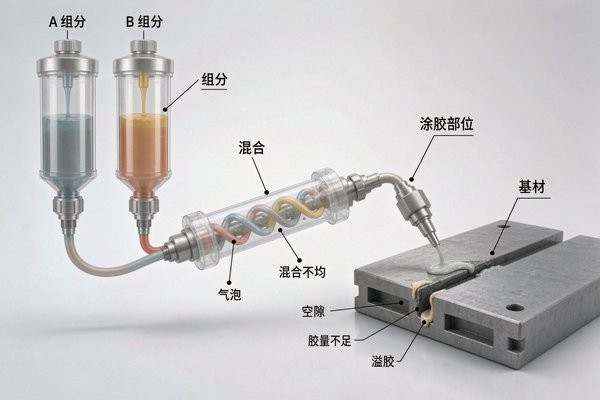
主因是配比偏差、混合不均或温度过低。排查顺序:核对重量配比、检查容器边缘是否漏混、确认环境温度是否低于产品下限。双组份AB胶在低温下固化会显著变慢。
1.2 发白与泛白
胺类固化剂在低温高湿环境下易与二氧化碳反应生成白色碳酸盐,表现为表面泛白发粘。可通过提高环境温度、降低湿度或选低泛白配方改善。
二、气泡、开裂与脱粘
2.1 气泡
混合卷入空气、灌注速度过快或基面有孔隙都会产生气泡。改善办法是缓慢搅拌、静置排气、必要时真空脱泡。灌封类可参考储能电池PACK灌封胶选型。
2.2 开裂
胶层过厚、放热集中或固化过快会产生内应力导致开裂。应控制单次配胶量与胶层厚度,厚层改分段灌注。
2.3 脱粘
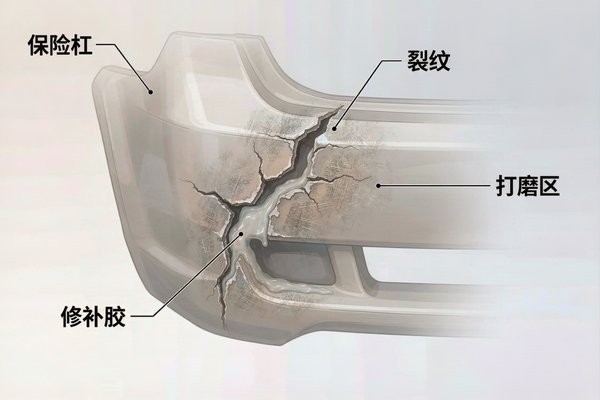
表面处理不到位是主因,油污、氧化膜与浮灰都会造成界面失效。金属需打磨脱脂,混凝土需除尘干燥。防护类可参考户外安防设备密封胶选型。
三、工艺控制要点
3.1 建立排查顺序
建议按“配比→混合→温度→基面→胶层”的顺序排查,先排除人为操作因素再看材料。
3.2 留样与记录
批量使用建议留样并记录批次、配比与环境条件,便于异常追溯。
四、应用场景与选型建议
4.1 手工维修场景
以配比准确与基面清洁为主。设备修补可参考电助力自行车与两轮车用胶选型。
4.2 批量生产场景
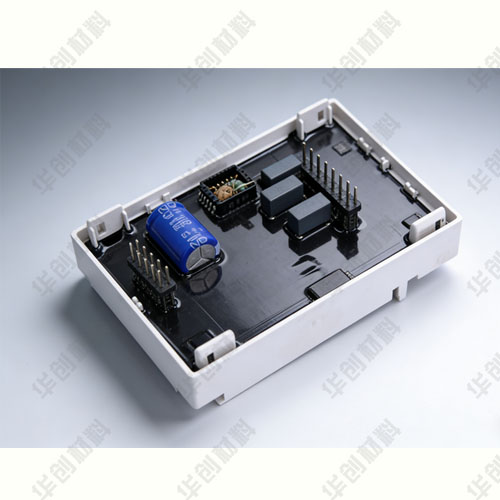
以设备配比、恒温环境与真空脱泡为主。灌封生产可参考工业控制器灌封胶选型。
总结
双组份AB胶的异常大多不是材料本身问题,而是配比、混合、温度与基面四个环节失控。按顺序排查并留样记录,可以把问题定位到具体工序。华创材料可提供技术支持与配套工艺建议。