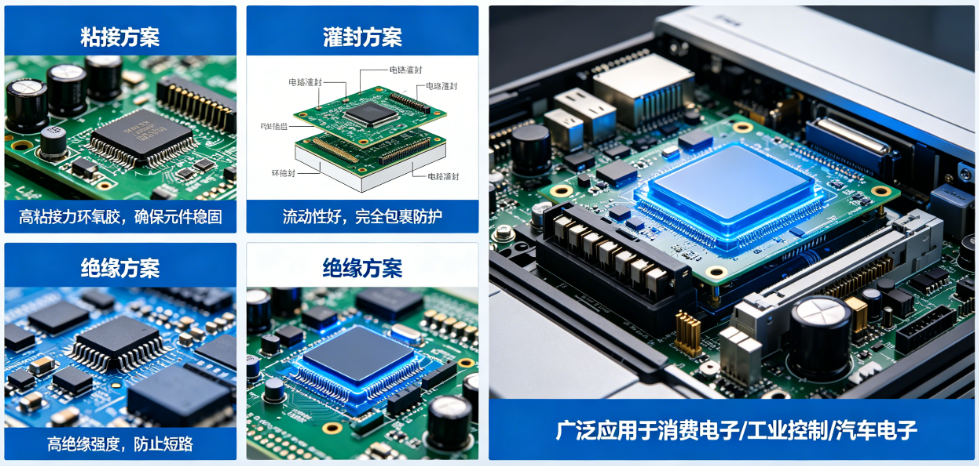
摘要:在电子元器件灌封生产中,气泡是最常见且最棘手的工艺缺陷之一。轻则影响外观,重则导致元器件绝缘下降、局部放电、散热不良甚至功能失效。本文结合华创材料多年灌封胶研发与现场工艺服务经验,系统梳理环氧灌封胶气泡的6大成因,并给出从胶水选型、配比工艺、脱泡操作到灌封手法的全链路改善方案,帮助工厂快速降低气泡不良率,提升灌封品质。
一、前言:灌封气泡——电子封装中最头疼的不良问题
环氧灌封胶在电源模块、传感器、变压器、电感线圈、电路板等电子元器件的绝缘、防水、导热、抗震防护中起着不可替代的作用。然而在实际灌封作业中,气泡问题几乎是每条产线都会遇到的工艺顽疾:胶体内部出现密集微小气泡、表面鼓包、元器件周围聚集气泡群,严重时胶面隆起、内部空洞连通,直接导致防护层失效。
很多工厂误以为是胶水质量问题,反复更换品牌仍无法根除。事实上,灌封气泡的成因是多维度的——涉及胶水配方特性、配比混合方式、脱泡工艺、灌封手法、模具结构、环境条件等多个环节。只有精准定位气泡来源,才能对症改善。
二、环氧灌封胶气泡的6大成因分析
1、配比混合阶段引入气泡
AB胶混合时,搅拌方式不当是气泡产生的第一大来源。人工搅拌速度过快、搅拌方向混乱、搅拌棒频繁进出液面,都会将大量空气卷入胶液中。尤其高粘度灌封胶,空气一旦卷入极难自然脱出。
典型表现:混合后胶液整体浑浊发白,固化后胶体内部出现均匀分布的微小气泡(0.1~0.5mm)。
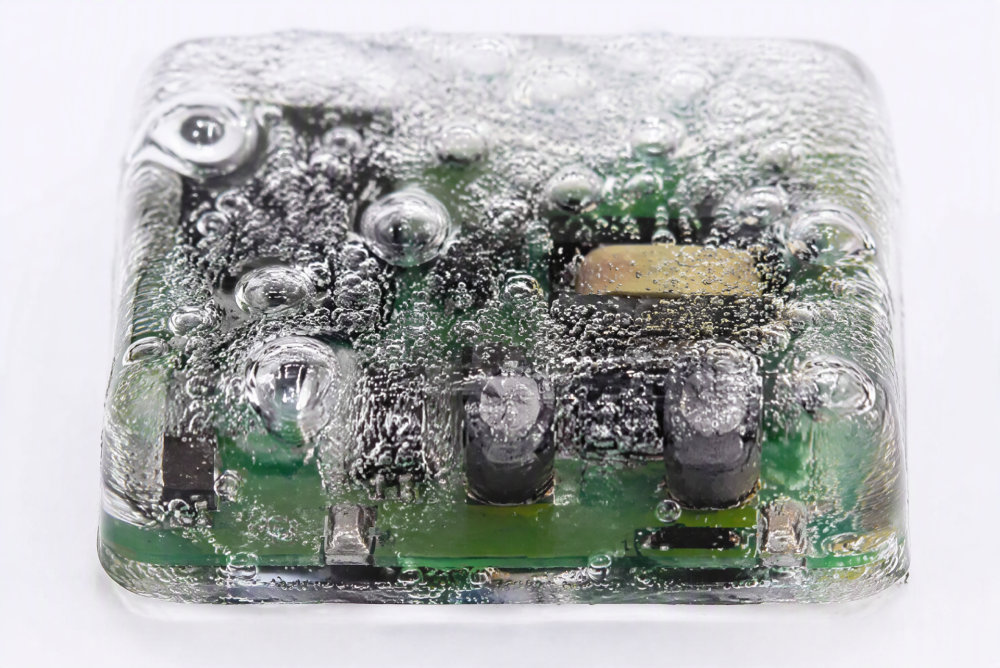
灌封胶固化后内部可见密集气泡群
2、脱泡不彻底——真空脱泡工艺缺陷
多数工厂使用真空脱泡机排除混合胶液中的气泡,但常见以下问题:
真空度不够:真空泵性能下降或管路泄漏,实际真空度不足-0.08MPa,微小气泡无法拉破脱出;
脱泡时间太短:高粘度胶液脱泡时间不足3~5分钟,大气泡脱出但微小气泡残留;
容器装胶过满:胶液超过容器容积1/2,真空脱泡时胶液溢出后又回落,二次裹入空气;
脱泡后静置太久:脱泡完成后长时间未灌封,胶液粘度上升,残余微泡无法自然上浮。
典型表现:脱泡后胶液表面光洁,但灌封固化后元器件死角、引脚根部出现聚集气泡。
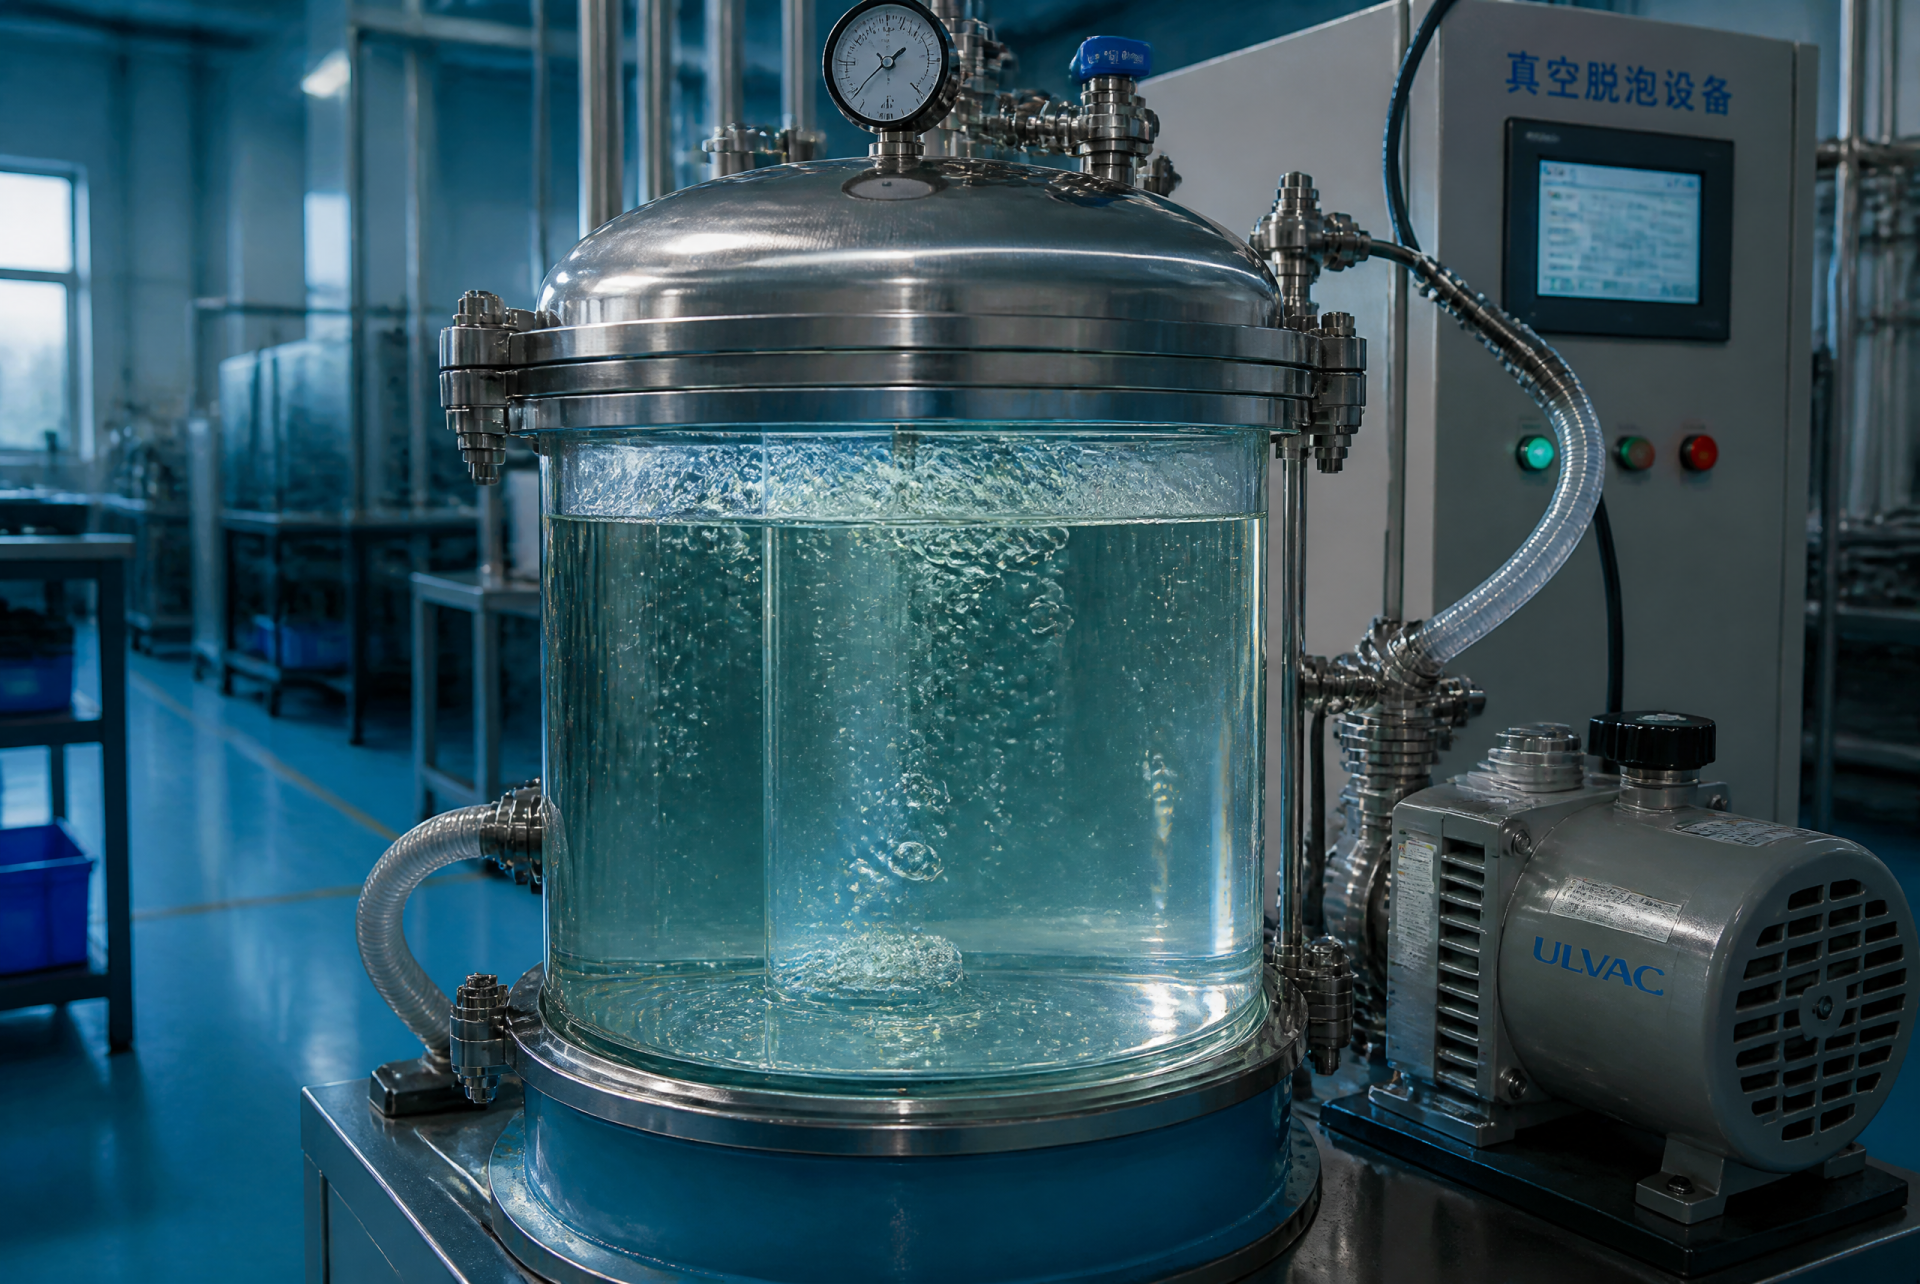
真空脱泡设备运行中,胶液内气泡脱出
3、灌封手法不当——注胶方式引入气泡
灌胶时枪头位置、注胶速度、胶液流向控制不当:
枪头悬空注胶:胶液从高处自由落下,冲击液面卷入空气;
注胶速度过快:胶液快速冲入模具,来不及浸润元器件缝隙,空气被封在死角;
枪头移动轨迹不当:一条线灌完直接移走,未做回扫排气,缝隙中残留空气;
一次性灌胶过厚:超过单次允许厚度(通常5~10mm),底层气泡来不及脱出即开始凝胶。
典型表现:气泡集中在元器件引脚周围、磁芯缝隙、模具边角等空气不易排出区域。
4、元器件及模具结构因素
元器件排列密集:引脚间距小、线圈匝数多、磁芯与PCB间隙窄,空气被困在狭小缝隙中无法排出;
模具结构有死角:方形模具边角、深腔底部、螺丝柱周围,胶液流动不畅形成气阱;
元器件表面有油污或助焊剂残留:胶液对被粘物浸润性下降,界面易产生气泡附着。
典型表现:气泡固定出现在同一位置、同一元器件周围,呈规律性分布。
5、环境温湿度影响
环境温度过低:胶液粘度升高,流动性下降,气泡脱出困难;同时低温下固化反应缓慢,胶液凝胶前气泡上浮时间不足;
环境湿度过高:环氧胶吸潮后,水分在固化过程中参与反应或汽化,产生微细气泡;
胶水存储温度低:从冷库取出未回温直接使用,胶液内部冷凝水+粘度偏高,双重加剧气泡。
典型表现:冬季或梅雨季气泡不良率明显上升,同一批次胶水在不同季节表现差异大。
6、胶水配方特性——粘度与脱泡性的平衡
不同型号灌封胶的粘度、触变性、消泡性差异巨大:
粘度过高:胶液流动性差,气泡上浮脱出困难,尤其单组份高粘度胶更易残留气泡;
触变性过强:高触变胶剪切后流动性好,但静止后迅速增稠,气泡来不及脱出;
配方消泡性差:部分廉价胶水未添加消泡助剂,或填料沉降导致胶液均一性下降,脱泡效率降低。
典型表现:同一工艺条件,更换胶水型号后气泡不良率明显变化。
三、气泡对电子元器件的危害
灌封气泡并非单纯的外观缺陷,它直接影响元器件的电气性能、散热性能和长期可靠性:
绝缘性能下降:气泡内部为空气,介电强度远低于环氧胶(空气约3kV/mm,环氧约20kV/mm),局部气泡密集区成为绝缘薄弱点,高压器件易发生局部放电甚至击穿;
散热效率降低:空气导热系数约0.026W/m·K,远低于导热灌封胶的1.0~2.0W/m·K,气泡聚集区形成热阻层,导致元器件局部过热;
防护层失效:贯通气泡形成水分渗入通道,防水防潮性能大打折扣,长期使用后元器件易受潮腐蚀;
力学防护减弱:气泡区域胶体连续性中断,抗震缓冲能力下降,受冲击时易从气泡处开裂扩展。
因此,灌封气泡不良率必须控制在合理范围内(一般要求肉眼可见气泡≤3个/cm²,且无贯通气泡),才能保障产品长期可靠性。
四、灌封气泡改善方案:从工艺到选型的系统解决路径
1、配比混合改善——规范搅拌手法
搅拌速度:缓慢匀速搅拌,转速控制在200~300rpm,避免高速搅打;
搅拌方向:始终同一方向搅拌,搅拌棒贴底沿容器壁画圈,不要上下提插;
搅拌时间:根据胶液总量,确保AB组分颜色完全均一、无丝状条纹,通常3~5分钟;
推荐方案:条件允许时优先使用自动混合设备(如静态混合管+计量阀),杜绝人工搅拌引入气泡。
2、真空脱泡工艺优化——做到"够真空、够时间"
真空度:确保≥-0.095MPa,定期检查真空泵油、管路密封;
脱泡时间:低粘度胶≥3分钟,高粘度胶≥5~8分钟,胶液量越大脱泡时间越长;
容器装胶量:胶液不超过容器容积1/3~1/2,脱泡时溢出空间充足,避免溢出回落二次裹气;
脱泡后及时灌封:脱泡完成后10分钟内开始灌胶,避免粘度上升导致残余微泡无法上浮。
3、灌胶手法改善——低位慢注、回扫排气
枪头贴近液面:注胶枪头埋入或贴近已有胶液液面,杜绝悬空自由落胶;
慢速均匀注胶:控制流速,让胶液从底部缓慢向上浸润,逐步排出空气;
分次灌胶:单次灌胶厚度控制在5~10mm,待第一层初步凝胶后再灌第二层,给底层气泡足够脱出时间;
回扫排气:灌胶完成后用针头沿元器件缝隙、边角轻扫一圈,引导残余气泡脱出;
热风辅助:灌胶后用40~50℃热风轻吹胶面,降低表面粘度,有利于气泡上浮破裂。
4、模具与元器件预处理
模具设计优化:避免深腔死角,边角做圆弧倒角R≥2mm,必要时增设排气槽;
元器件预烘烤:灌封前对线圈、磁芯、PCB进行60~80℃/1~2小时烘烤,驱除吸附水分和缝隙中残留助焊剂;
胶水回温:从低温存储取出的胶水,提前2~4小时置于25~30℃环境回温至室温后再使用。
5、胶水选型——选择低气泡、易脱泡灌封胶
针对气泡问题,华创材料多款灌封胶在配方上做了针对性优化:
808AB华创通用型电子灌封胶:低粘度、低触变,自流平性好,气泡自然脱出效率高,适合常规灌封;
808AB-DH高导热电子灌封胶:导热1.0兼顾良好流动性,填料分散均一,脱泡性能优异;
808AB-DK快干导热电子灌封胶:1小时快速固化配方,在凝胶前留有足够气泡脱出窗口,特别适合产线快速周转需求;
全系灌封胶经配方消泡优化,真空脱泡后气泡残余率显著低于同类产品。
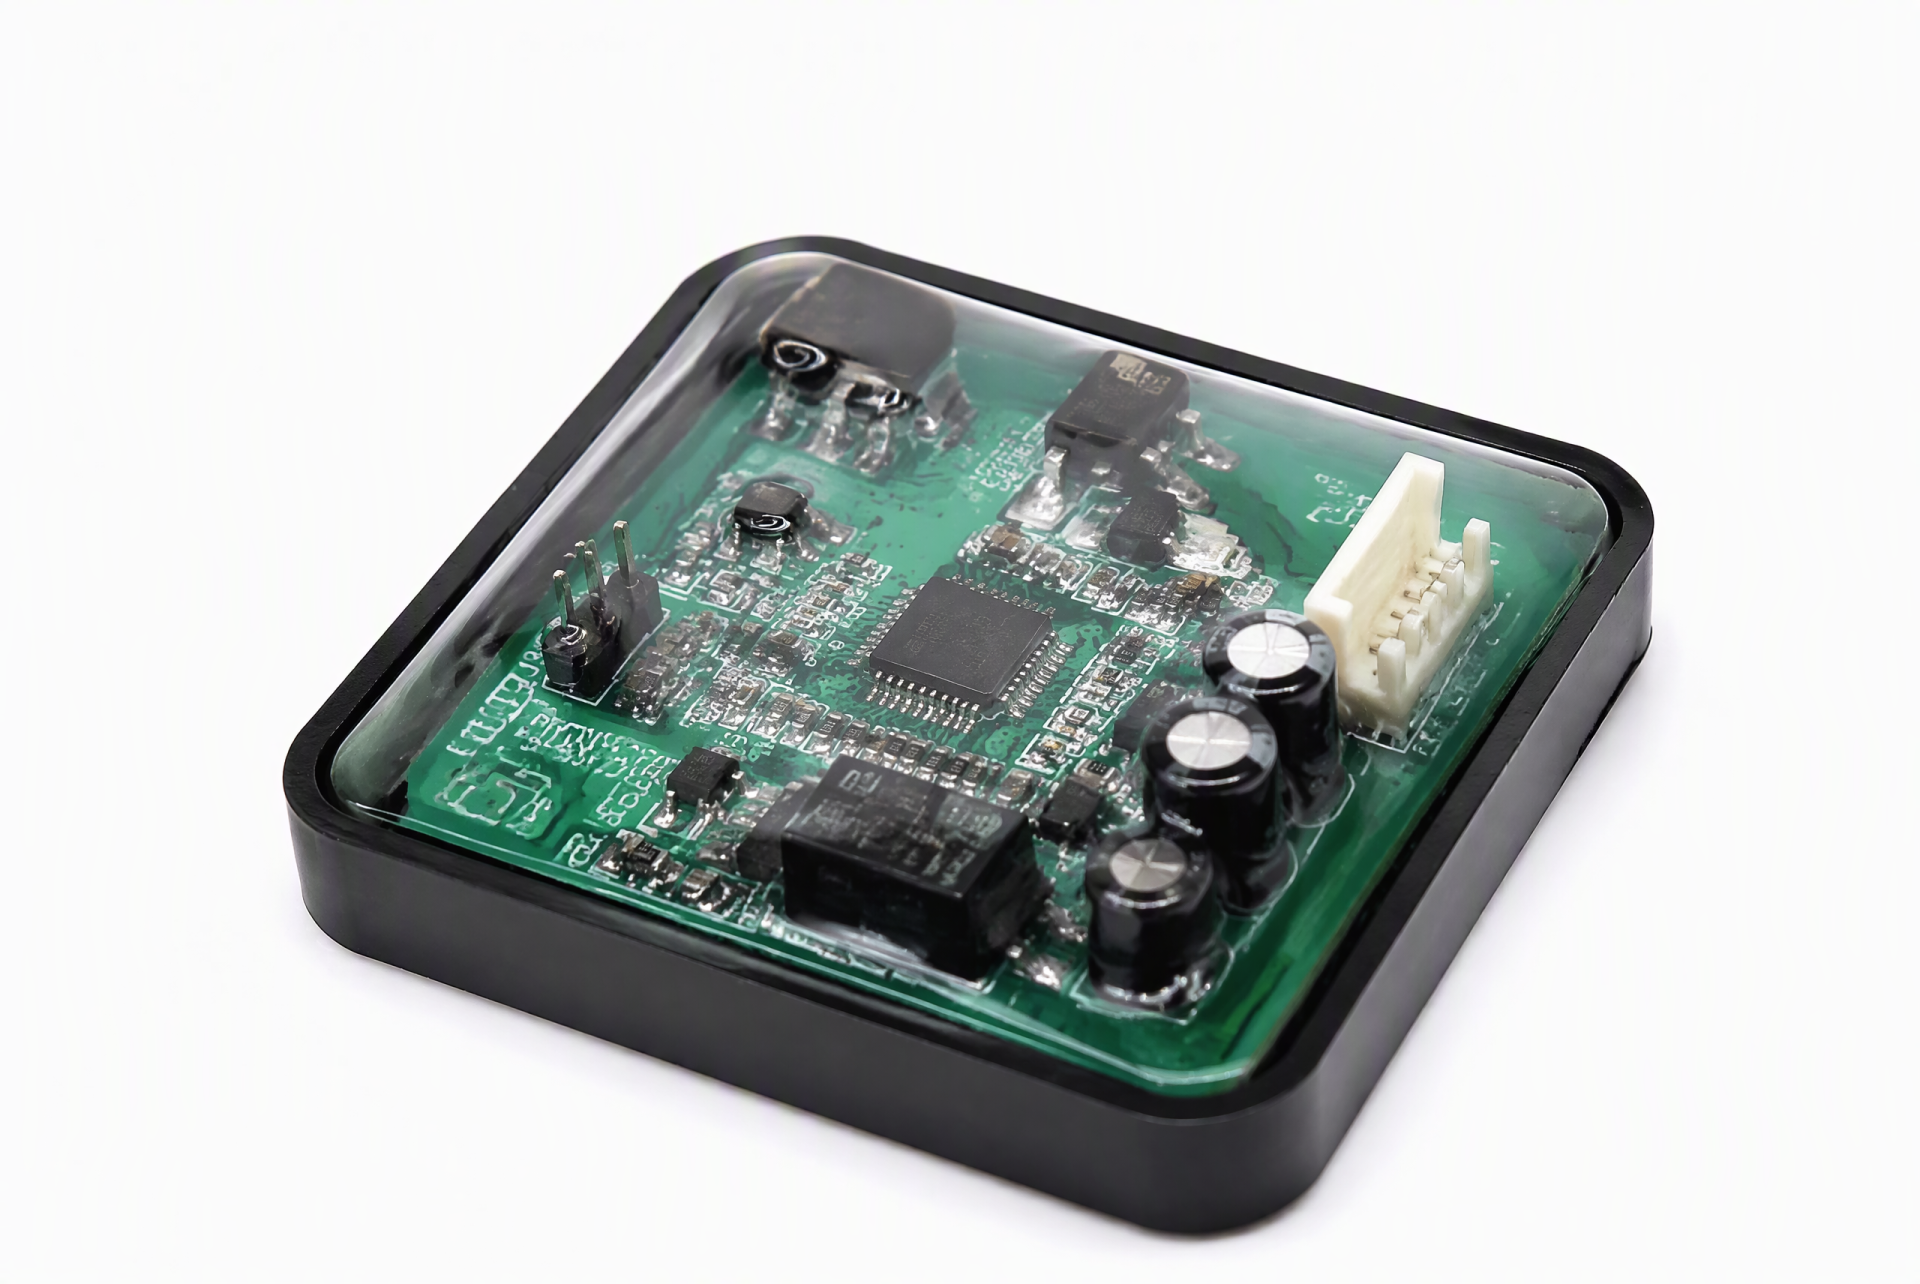
灌封完成后胶面平整光滑、无气泡的理想效果
6、环境温湿度管控
灌封车间温度控制在25±5℃,湿度控制在≤65%RH;
冬季胶液温度低时,可用恒温水浴或加热套预热至25~30℃再混合使用;
梅雨季加强车间除湿,避免胶液吸潮产生反应性气泡。
五、华创材料灌封胶工艺服务优势
除产品本身的消泡性能优化外,华创材料为合作客户提供全流程灌封工艺技术支持:
上门工艺诊断:技术工程师到厂实地评估灌封工艺,定位气泡来源,输出改善方案;
选型适配:根据客户产品结构、灌封设备、固化条件,推荐最匹配的灌封胶型号与粘度档位;
定制化服务:支持粘度、消泡性、固化速度、导热系数、耐温等级等参数定制,适配专属产线工艺;
全系产品通过RoHS、无卤、UL权威认证,满足出口与高可靠性要求。
六、总结:灌封气泡改善的核心逻辑
灌封气泡不是单一因素导致,改善也需从"人、机、料、法、环"五个维度系统推进:
| 维度 | 核心改善动作 |
|---|---|
| 料 | 选择低粘度、易脱泡、消泡配方优化的灌封胶 |
| 法 | 规范搅拌手法+真空脱泡参数+低位慢注分次灌胶 |
| 机 | 确保真空脱泡机性能达标,优先使用自动计量混合设备 |
| 环 | 控制车间温湿度,胶水存储与回温规范 |
| 人 | 培训操作人员标准化灌胶手法,建立气泡不良检验标准 |
核心原则:先精准定位气泡来源(搅拌/脱泡/灌胶/结构/环境/配方),再对症施策,而非盲目换胶。 选择一款消泡性能优异的灌封胶,配合规范的脱泡与灌封工艺,灌封气泡不良率可降至1%以下。
华创材料27年专注电子胶粘剂研发生产,可根据产品结构、灌封设备、工艺条件,提供一对一免费气泡改善方案与定制化灌封胶服务。
环氧灌封胶气泡,灌封胶气泡改善,电子灌封工艺气泡,真空脱泡