环氧底部填充胶在BGA芯片封装中的应用:焊点保护与underfill工艺要点
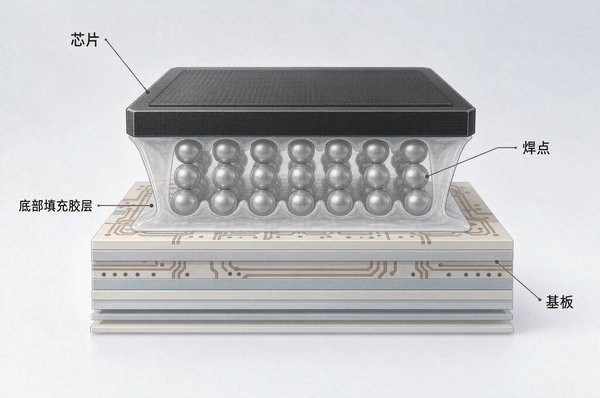
智能手机、汽车电子、通信设备与工业控制器大量采用BGA(球栅阵列)与CSP(芯片级封装)器件,芯片引脚密度不断增大,焊点成为整机可靠性最薄弱的环节。整机跌落、温度循环与板级翘曲都会在焊点与芯片连接处产生集中应力,造成焊点开裂、界面分层、虚焊等失效。环氧底部填充胶,即underfill胶,通过毛细作用填充芯片与基板之间的间隙,固化后把焊点承受的应力分散到整个封装体,是电子制造中提升板级可靠性的关键材料。本文结合电子装配实际工序,梳理环氧底部填充胶的作用机理、选型指标与工艺要点。
广东华创作为专业的环氧底部填充胶与电子用环氧胶生产厂家,长期为消费电子、汽车电子与通信设备厂商提供BGA底填、芯片封装与板级防护用胶方案。本文供电子制造工艺与可靠性工程师参考。
BGA焊点为什么容易失效
应力集中在焊点与芯片界面
BGA封装通过阵列焊球实现电气与机械连接,芯片与基板之间存在线膨胀系数差异。温度循环时,PCB与芯片的膨胀量不同,焊球被迫承受剪切与拉伸应力,应力最大处集中在焊球与芯片、焊球与焊盘的两个界面。机械跌落、弯曲振动会把应力进一步放大,当应力超过焊点强度时就会出现裂纹。
underfill如何保护焊点
环氧底部填充胶在芯片与基板间隙内固化后,形成一个连续的刚性连接层。应力不再集中在焊球上,而是分散作用于整个填充面积,焊点的峰值应力可显著下降。同时,填充层隔绝水汽与污染离子,减少电化学迁移与腐蚀风险,对长期可靠性同样重要。
underfill胶的关键选型指标
流动长度与填充速度
底部填充依靠毛细作用完成,胶水的流动能力直接决定能否填满芯片下方密集焊点区域。流动长度通常指胶水在给定加热温度下沿固定间隙能够流动的距离,芯片尺寸越大、焊点越密集,越需要流动长度大的产品。为缩短产线节拍,低粘度、高流动性的BGA底部填充胶可在数秒至数十秒内完成大尺寸芯片的填充。
玻璃化转变温度(Tg)
Tg是底部填充胶固化后由玻璃态转变为高弹态的温度,直接关系到封装体在高温下的刚性与应力状态。消费电子一般选用Tg在120~150℃的产品,车规与高可靠性场景常要求Tg高于150℃,以保障器件在高温工作与回流焊过程中焊点应力可控。Tg还与固化程度相关,固化不充分时Tg会明显偏低。
粘接强度与模量
底部填充胶需要与芯片钝化层、阻焊层和基板材料形成可靠粘接,界面粘接不良会转化为分层失效。同时胶水模量不能过高,模量过大会把应力重新集中到芯片转角与低介电层,引发芯片开裂。低模量、高粘接的平衡是高可靠性underfill的设计方向。
底部填充工艺要点
预热与点胶路径
点胶前通常对板件预热,把基板温度提升到胶水最佳流动温度,降低粘度、提高填充速度。点胶针头沿芯片边缘布置路径,胶量根据芯片尺寸与间隙高度计算,路径设计应保证胶体从一侧或对角流入、从对侧均匀流出,避免填充不完整。
流动与脱泡控制
填充过程中应避免焊球之间出现空泡,空泡会在热循环中膨胀,成为开裂的起点。提高基板温度、延长停留时间、必要时采用真空环境填充,都有助于排出气泡。填充完成后需静置片刻让胶体充分浸润,再进行固化。
固化工艺窗口
底部填充胶一般为低温热固化体系,固化温度通常为120~170℃,固化时间从十几分钟到数十分钟不等。固化温度过高或时间过长会增大翘曲,温度不足则导致固化不完全、Tg偏低。应按胶水规格书设置烘箱温度曲线,并用差示扫描量热仪(DSC)抽验固化程度。
常见问题与改善对策
填充不完整:点胶量不足或流动性差,应增大胶量、提高预热温度或选用流动长度更大的产品。
气泡残留:焊球间隙排气不畅,可采用真空辅助填充或延长浸润时间。
固化后翘曲:固化温度过高或胶水收缩率偏大,应降低固化温度、延长固化时间并选用低收缩体系。
返修困难:底填固化后难拆除,需在工艺设计阶段预留返修方案,选用可返修型底填胶或规范返修温度。
总结
BGA与CSP封装的板级可靠性,关键在于把焊点应力转移到填充胶层。按芯片尺寸与可靠性等级选择流动长度、Tg与模量合适的环氧底部填充胶,并控制好预热、填充与固化工艺,是降低焊点开裂、提升产品长期可靠性的有效路径。华创可提供覆盖BGA底填、芯片封装与板级三防的系列环氧胶产品及选型与工艺建议,欢迎垂询。