摘要
环氧AB胶脱泡是保证灌封和粘接质量的关键工序。本文对比真空脱泡、静置脱泡和加热脱泡三种方法的原理、效率和适用场景,分析不同脱泡方式对胶水性能的影响,给出最优脱泡方案选择建议。
前言
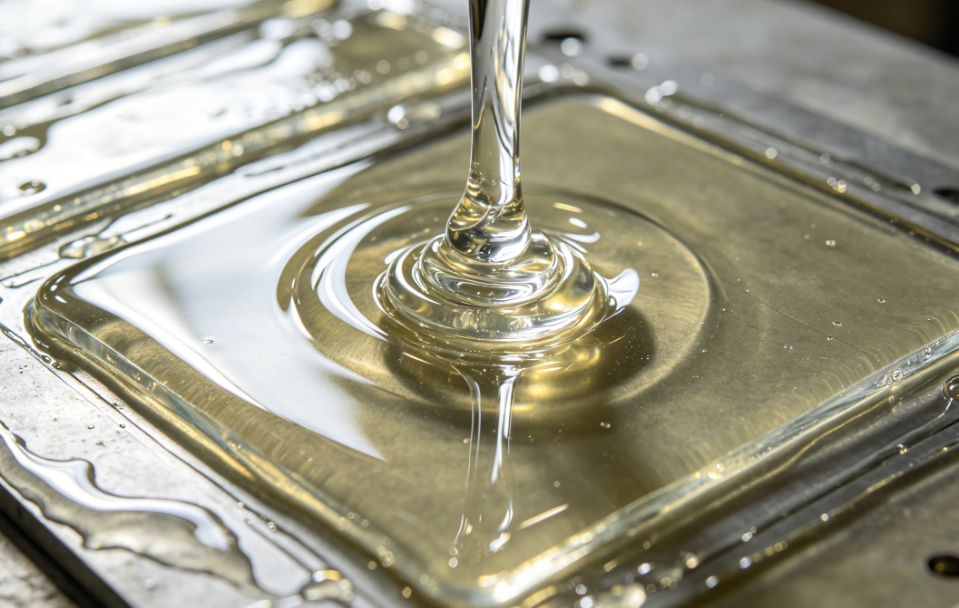
环氧AB胶在混合过程中不可避免地会卷入空气形成气泡。气泡残留在固化物中会降低粘接强度、影响导热和绝缘性能、导致密封失效。选择合适的脱泡方法对于保证产品质量至关重要。本文将详细对比三种常用的环氧AB胶脱泡方法,帮助你根据实际工况选择最优方案。
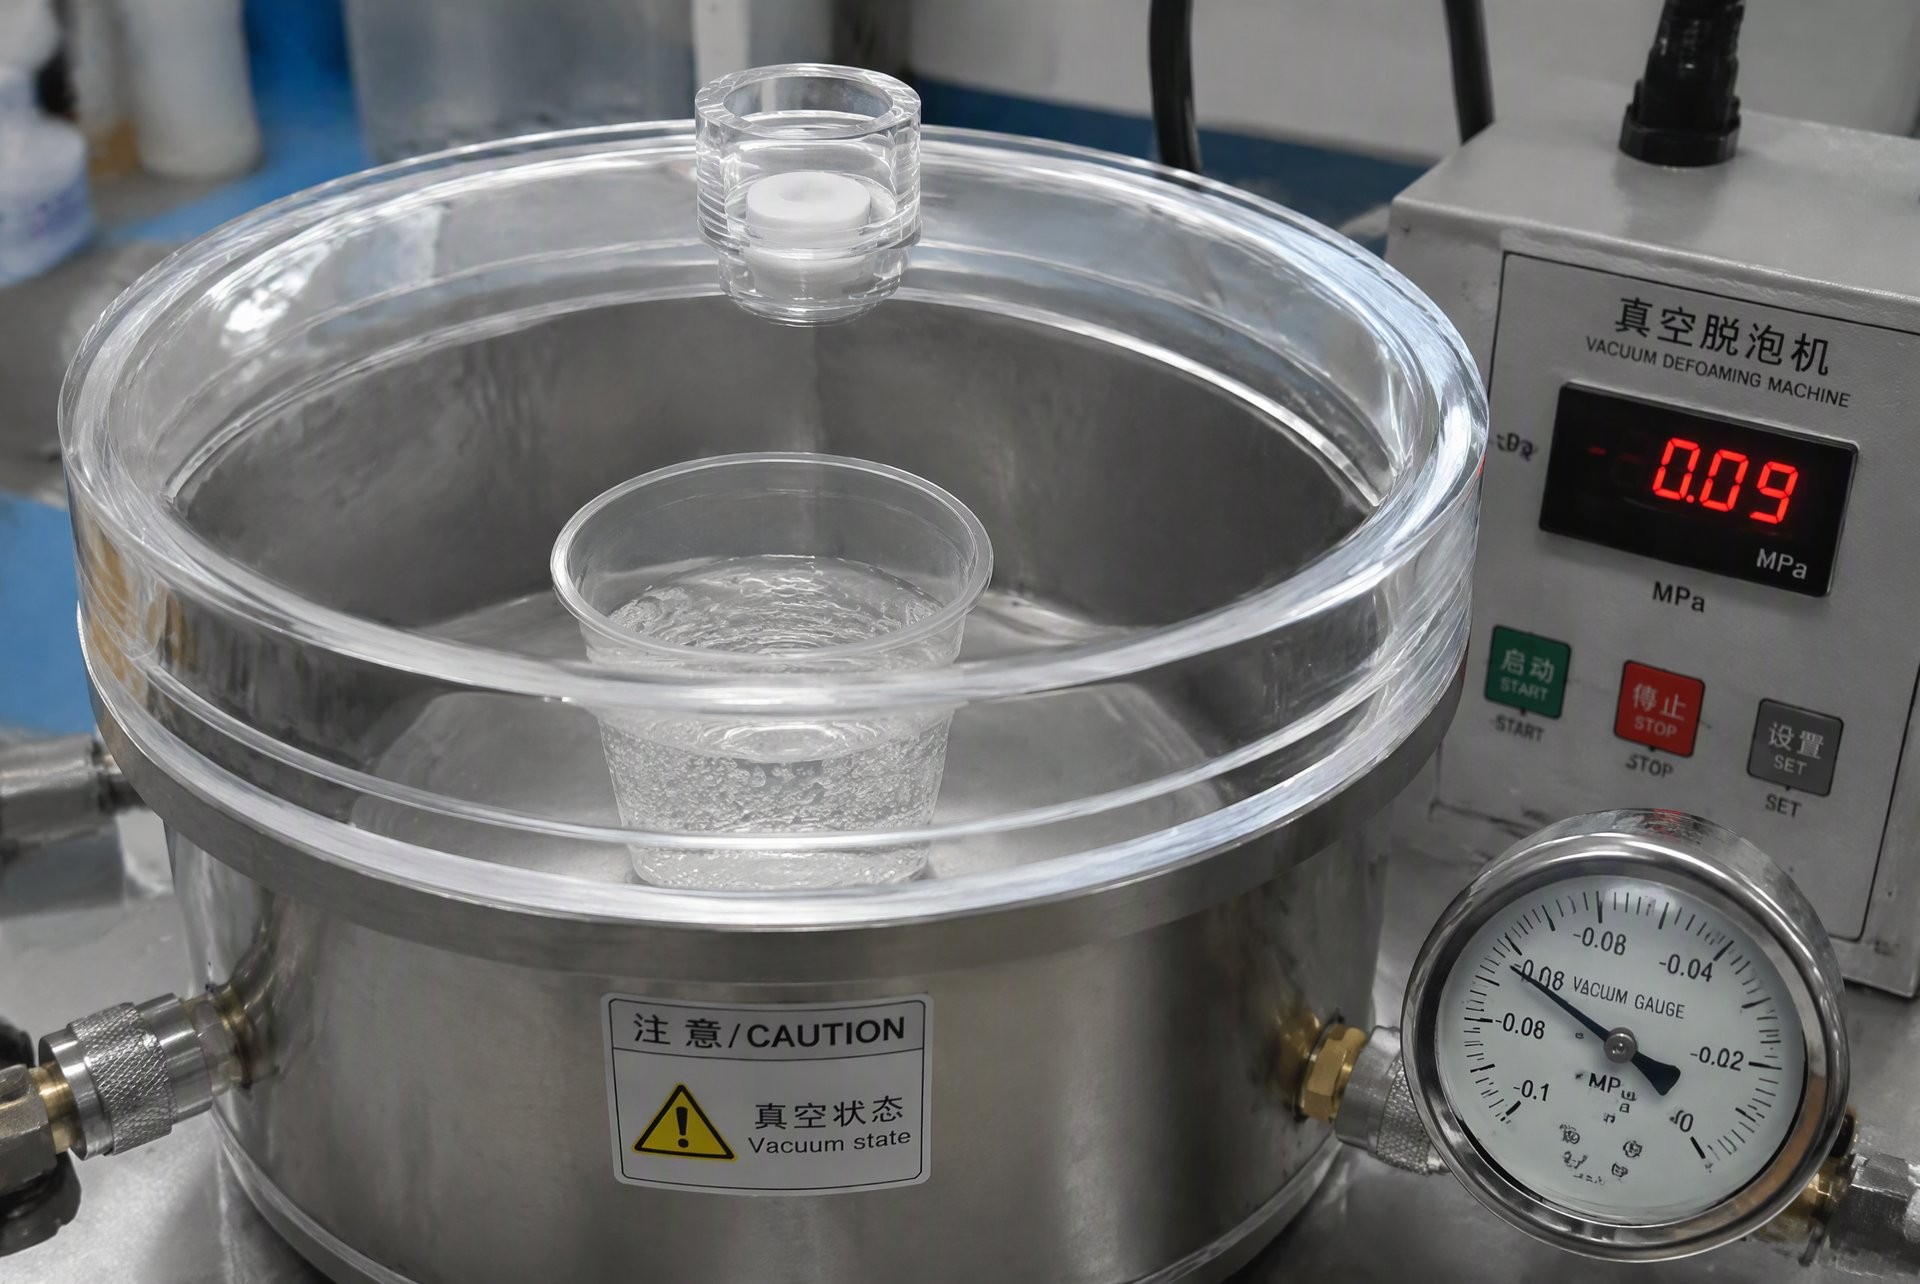
一、环氧AB胶气泡的来源与危害
1.1 气泡来源
环氧AB胶中的气泡主要来自三个途径:搅拌混入(手工或机器搅拌时空气卷入)、原料溶解气体(树脂和固化剂在储存过程中吸收的空气)、基材表面气体(多孔基材或粗糙表面的吸附气体)。混合方式对气泡含量的影响可参考手工调胶vs机器混胶对比。
1.2 气泡的危害
气泡在固化后形成空洞,减少有效粘接面积,降低剪切强度10-30%。灌封件中的气泡影响导热系数和介电强度,可能导致电子元件散热不良或绝缘击穿。密封件中的气泡形成泄漏通道。更多关于气泡缺陷的分析,可参考灌封胶气泡缺陷成因与改善方案。
二、静置脱泡法
2.1 原理
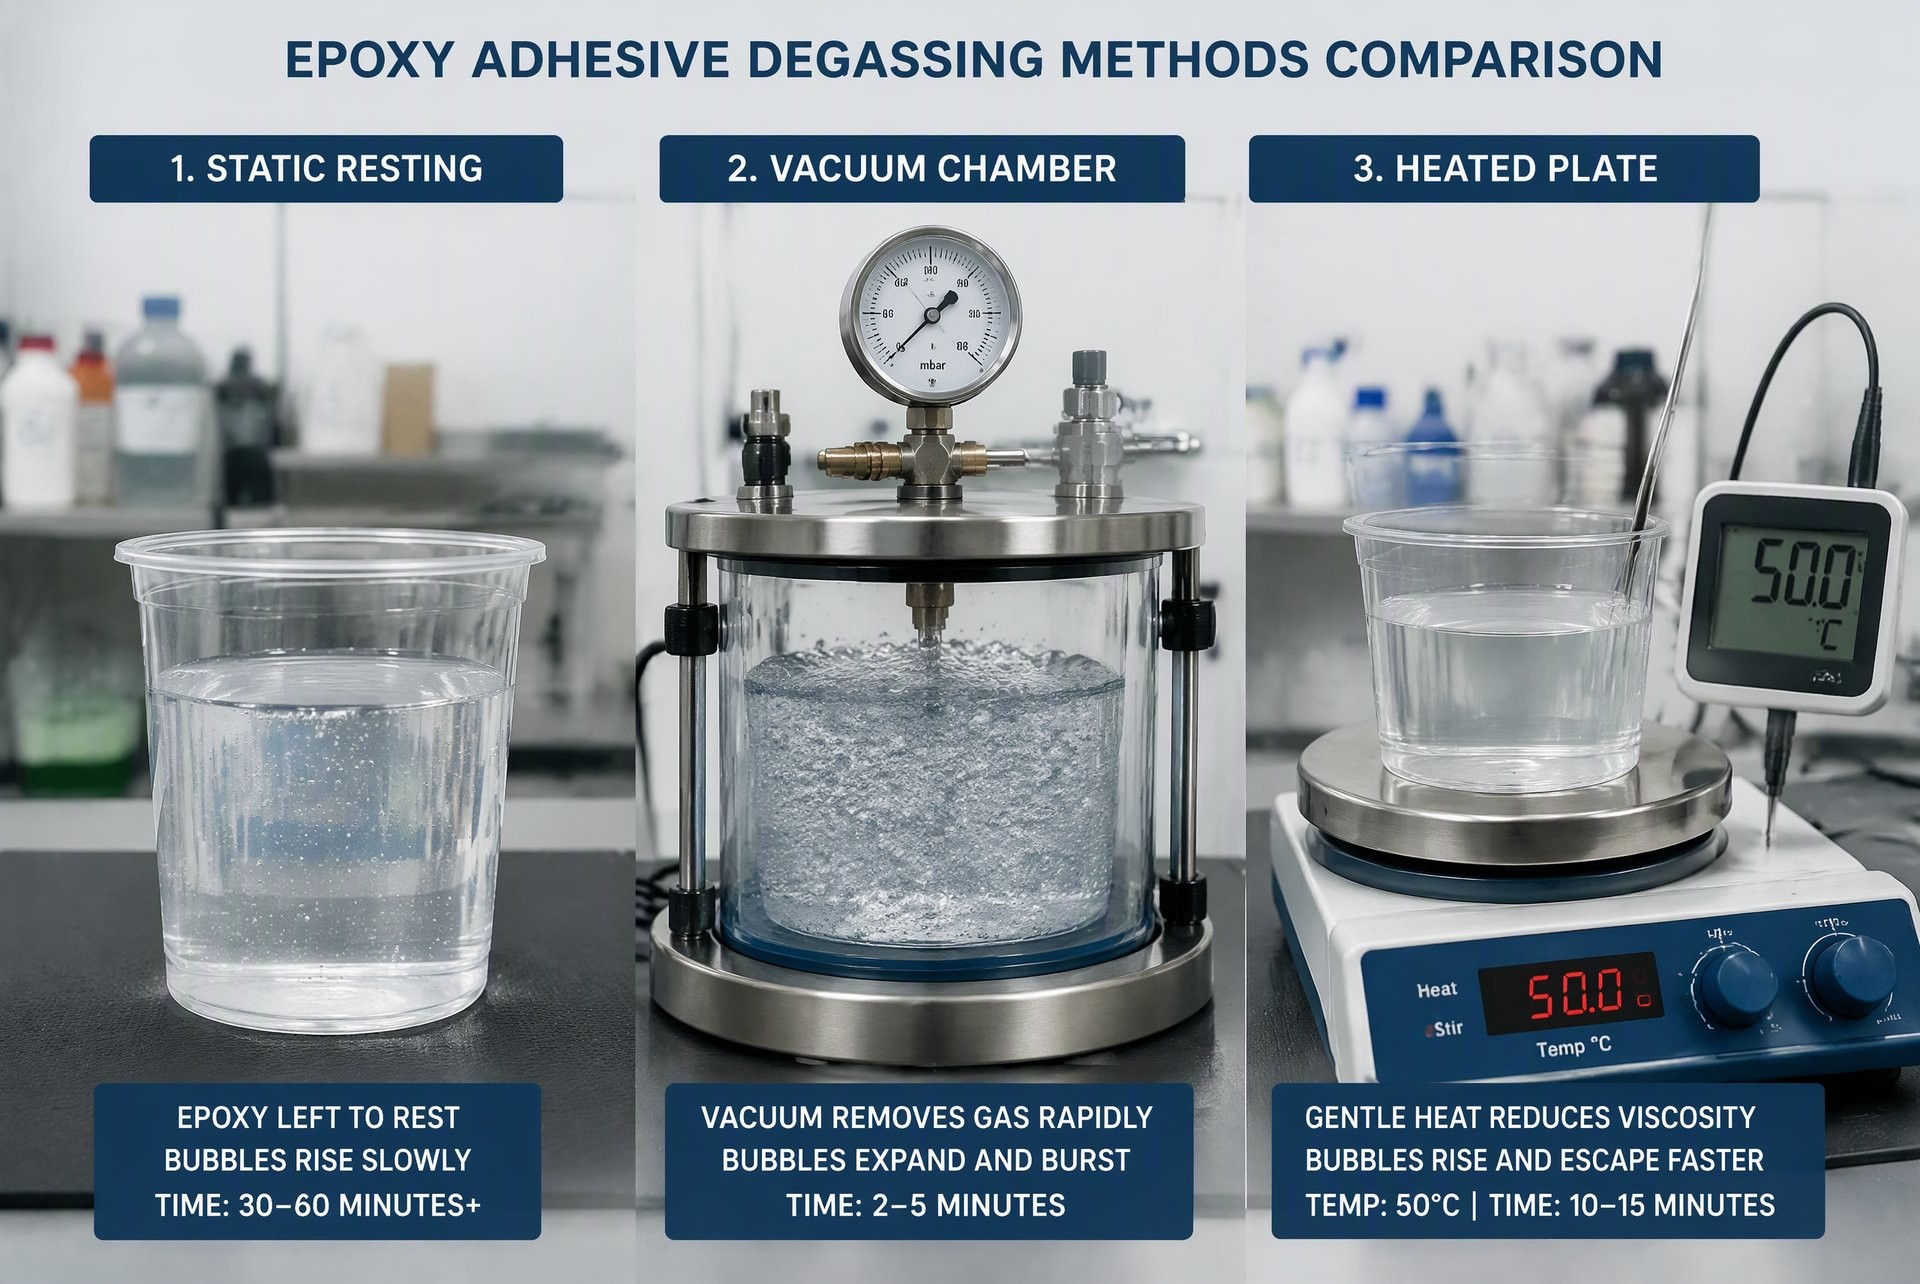
静置脱泡是利用胶液自身的重力作用,使气泡自然上浮至表面并破裂。气泡上浮速度与气泡半径平方成正比、与胶液粘度成反比。低粘度胶液中小气泡上浮快,高粘度胶液中大气泡上浮也慢。
2.2 操作方法
将混合后的环氧AB胶置于敞口容器中,常温静置3-30分钟(根据粘度和气泡量调整)。对于低粘度胶水(<2000cps),5-10分钟即可脱除大部分气泡。高粘度胶水(>5000cps)需静置30分钟以上,效果仍不理想。
2.3 优缺点
优点:无需设备、操作简单、不改变胶水温度。缺点:脱泡时间长、微小气泡难以脱除、高粘度胶水效果差、开放时间长的胶水可以采用但快干胶来不及脱泡。固化时间相关参数可参考环氧胶固化时间控制指南。
三、真空脱泡法
3.1 原理
真空脱泡利用负压环境降低气泡内外压差,使气泡体积膨胀、浮力增大、上浮速度加快,同时在负压下溶解气体从胶液中析出。真空度越高,脱泡效果越好。
3.2 操作方法
将混合后的环氧AB胶置于真空脱泡罐中,抽真空至-0.08~-0.1MPa(绝对压力0.02-0.1atm),保持1-5分钟。脱泡过程中可见胶液表面气泡大量涌出,待气泡基本消失后恢复常压即可。部分高粘度胶水需要反复抽放2-3次。
3.3 优缺点
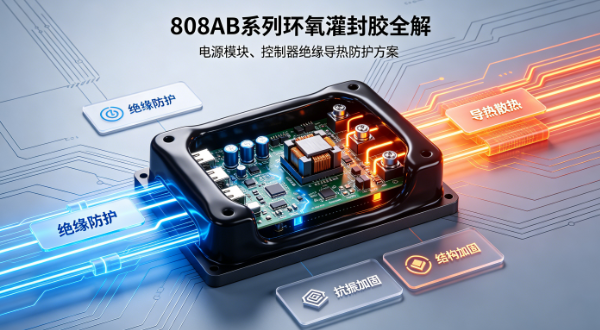
优点:脱泡速度快(1-5分钟)、对微小气泡效果好、适合各种粘度胶水。缺点:需要真空设备、高粘度胶水可能"沸腾"溢出、含挥发性成分的胶水不宜真空脱泡。真空脱泡是电子灌封行业最常用的脱泡方法,更多灌封工艺可参考808AB系列灌封胶应用解析。
四、加热脱泡法
4.1 原理
加热脱泡通过升高温度降低胶液粘度,气泡上浮速度加快。同时温度升高使气体在液体中的溶解度降低,促进溶解气体析出。温度每升高10℃,胶液粘度约降低30-50%。
4.2 操作方法
将混合后的环氧AB胶置于40-60℃加热环境中,保温5-15分钟。可使用加热台、烘箱或红外加热。注意温度不宜超过80℃,避免固化反应加速导致可操作时间缩短。加热脱泡后需恢复至施工温度再使用。
4.3 优缺点
优点:脱泡速度较快、设备简单(加热台即可)、对高粘度胶水效果好。缺点:温度升高会缩短可操作时间、可能导致部分胶水提前凝胶、需要控温设备防止过热。加热脱泡与加温固化的区别可参考常温固化与加温固化选型。
五、三种脱泡方法对比
5.1 脱泡效率对比
真空脱泡效率最高,1-5分钟可脱除95%以上气泡。加热脱泡次之,5-15分钟可脱除80-90%气泡。静置脱泡效率最低,需30分钟以上,且微小气泡难以脱除。
5.2 适用粘度对比
静置脱泡适合低粘度胶水(<2000cps)。真空脱泡适合中低粘度胶水(<10000cps),高粘度胶水需配合加热。加热脱泡适合高粘度胶水(>5000cps),通过降低粘度改善脱泡效果。
5.3 对胶水性能影响对比
静置脱泡对胶水性能无影响。真空脱泡可能导致低沸点成分挥发(如增塑剂),对配方稳定性有轻微影响。加热脱泡会加速固化反应,缩短可操作时间,需严格控制温度和时间。
六、组合脱泡方案推荐
6.1 真空+加热组合
对于高粘度环氧灌封胶,推荐真空+加热组合脱泡:将胶液加热至50℃降低粘度,再抽真空脱泡2-3分钟。该方案脱泡效率最高,可脱除99%以上气泡。华创材料灌封胶产品推荐采用此方案,更多产品信息可参考环氧结构胶选型指南。
6.2 静置+真空组合
对于中低粘度胶水,可以先常温静置2-3分钟让大气泡上浮,再抽真空1-2分钟脱除微小气泡。该方案减少真空脱泡时"沸腾"溢出的风险。
6.3 预防优于脱泡
最有效的气泡控制是从源头减少气泡产生。使用双组份点胶机密闭混胶可避免搅拌气泡,基材预热可减少吸附气体,缓慢浇注可减少浇注气泡。配比控制对减少气泡也有帮助,可参考环氧AB胶配比分析。
七、华创材料环氧AB胶脱泡建议
华创材料各系列环氧AB胶产品的推荐脱泡方案:
7.1 灌封胶系列
808AB系列灌封胶粘度适中(3000-5000cps),推荐真空脱泡2-3分钟,真空度-0.09MPa以上。高粘度型号可配合50℃加热。详细参数可参考808AB系列灌封胶应用。
7.2 结构胶系列
结构胶系列粘度较高(10000-30000cps),推荐真空+加热组合脱泡:50℃加热+真空脱泡3-5分钟。脱泡后需恢复室温再施工,避免固化过快。选型建议可参考结构胶选型指南。
总结
环氧AB胶脱泡方法的选择应根据胶水粘度、气泡量和质量要求综合决定。低粘度胶水可选静置或真空脱泡,高粘度胶水推荐真空+加热组合脱泡。真空脱泡效率最高且适用范围广,是工业生产中最常用的方案。预防气泡产生比脱泡更重要,建议使用密闭混胶系统、预热基材和缓慢浇注从源头控制气泡。华创材料提供配套脱泡工艺指导,确保灌封和粘接质量。
关键词标签:环氧AB胶脱泡,真空脱泡,静置脱泡,AB胶气泡去除,加热脱泡,环氧胶脱泡方法,真空脱泡罐,灌封胶气泡控制