摘要
环氧AB胶固化后表面发白、渗出物残留是常见的质量缺陷。本文分析环氧AB胶表面发白和渗出物的成因,包括固化不完全、配比失调、环境湿度和低温影响,并提供改善附着力、消除白霜的实用方案。
前言
环氧AB胶固化后表面出现发白、白霜或渗出物,不仅影响外观,还可能降低附着力、耐化学品性和电性能。这种现象在冬季和高湿环境下尤为常见。本文将系统分析环氧AB胶表面发白的形成机理,并提供预防和改善方案。配比失调的影响可参考环氧AB胶配比分析。
一、表面发白现象描述
1.1 发白表现形式
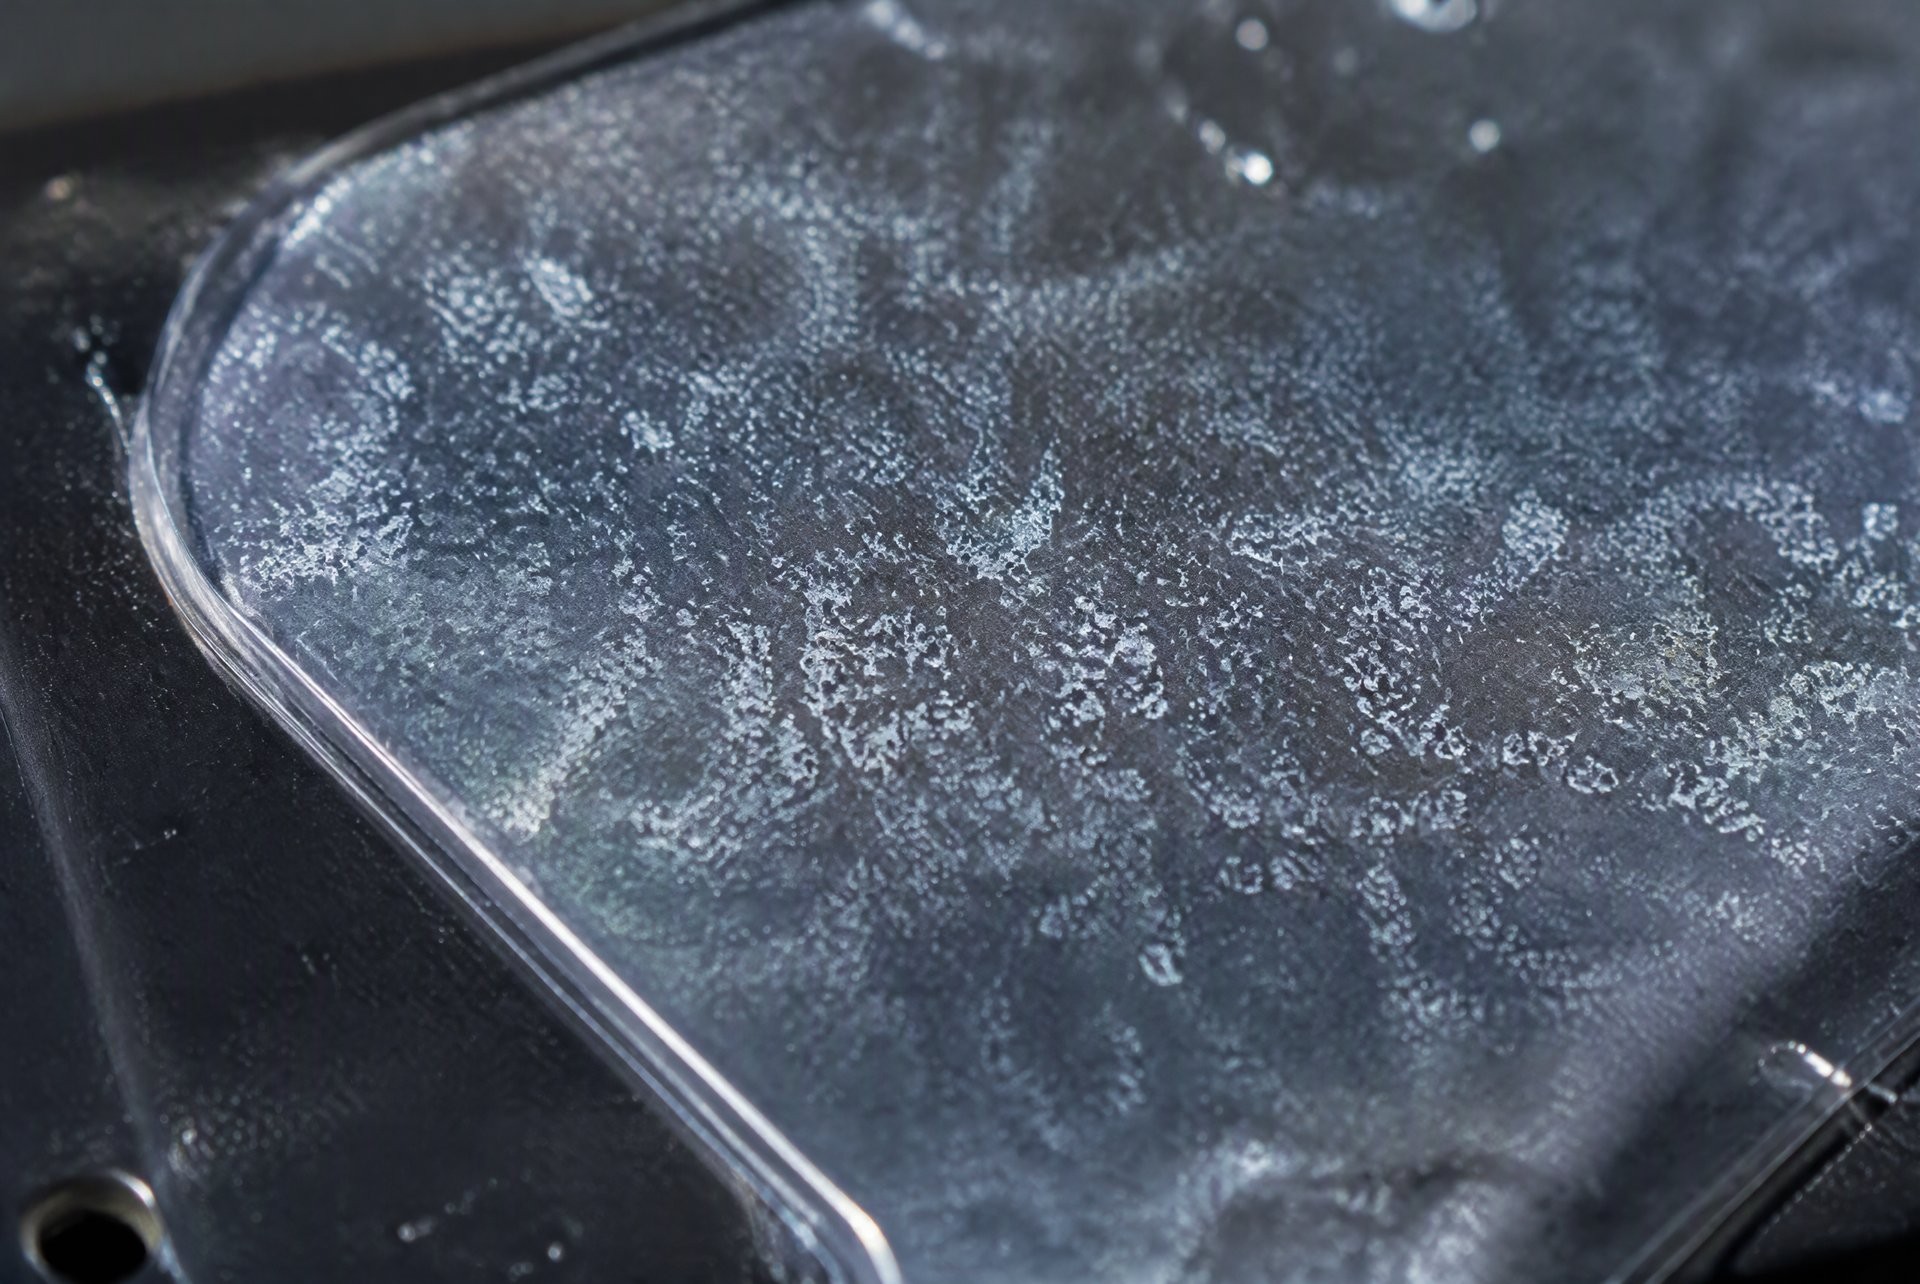
环氧AB胶表面发白主要表现为三种形式:表面白霜(薄层白色结晶状物质)、渗出物(粘稠或蜡状物质从胶层渗出)、雾化发白(透明胶层变为乳白色)。不同形式的发白原因不同,需要针对性解决。
1.2 对性能的影响
表面发白导致胶层与基材的附着力降低20-50%,严重时出现脱胶。白霜成分可能污染接触面,影响电子元件的接触可靠性。透明环氧胶的雾化发白直接影响光学性能和外观质量。固化不完全的深入分析可参考环氧胶固化时间控制指南。
二、表面发白的成因分析
2.1 固化不完全
环氧AB胶固化不完全时,未反应的固化剂(尤其是胺类固化剂)迁移至表面,与空气中的二氧化碳和水分反应生成氨基甲酸盐(白霜)。这是最常见的发白原因。低温固化时尤为突出,因为反应速率低导致更多未反应胺残留。冬季固化问题可参考冬季环氧AB胶固化慢解决方案。
2.2 配比失调
B组分(固化剂)过量时,多余的固化剂无法参与交联反应,游离至表面形成渗出物或白霜。A组分过量则导致交联度不足,胶层偏软,也容易出现渗出。配比偏差超过5%时发白风险显著增加。
2.3 环境湿度影响
高湿环境下,空气中的水分与固化中的胶层表面反应,导致表面光泽度下降和发白。尤其是胺类固化剂对水分敏感,相对湿度超过75%时发白概率大增。水分还可能参与副反应,生成不溶性产物沉积在表面。
2.4 胶水本身因素
部分环氧AB胶配方中使用低分子量增塑剂或非反应性稀释剂,这些成分在固化后逐渐迁移至表面形成渗出物。过期胶水的固化剂可能已经部分失效,导致反应不完全和渗出。过期胶水问题可参考环氧AB胶过期分析。
三、改善附着力的方案
3.1 优化固化工艺
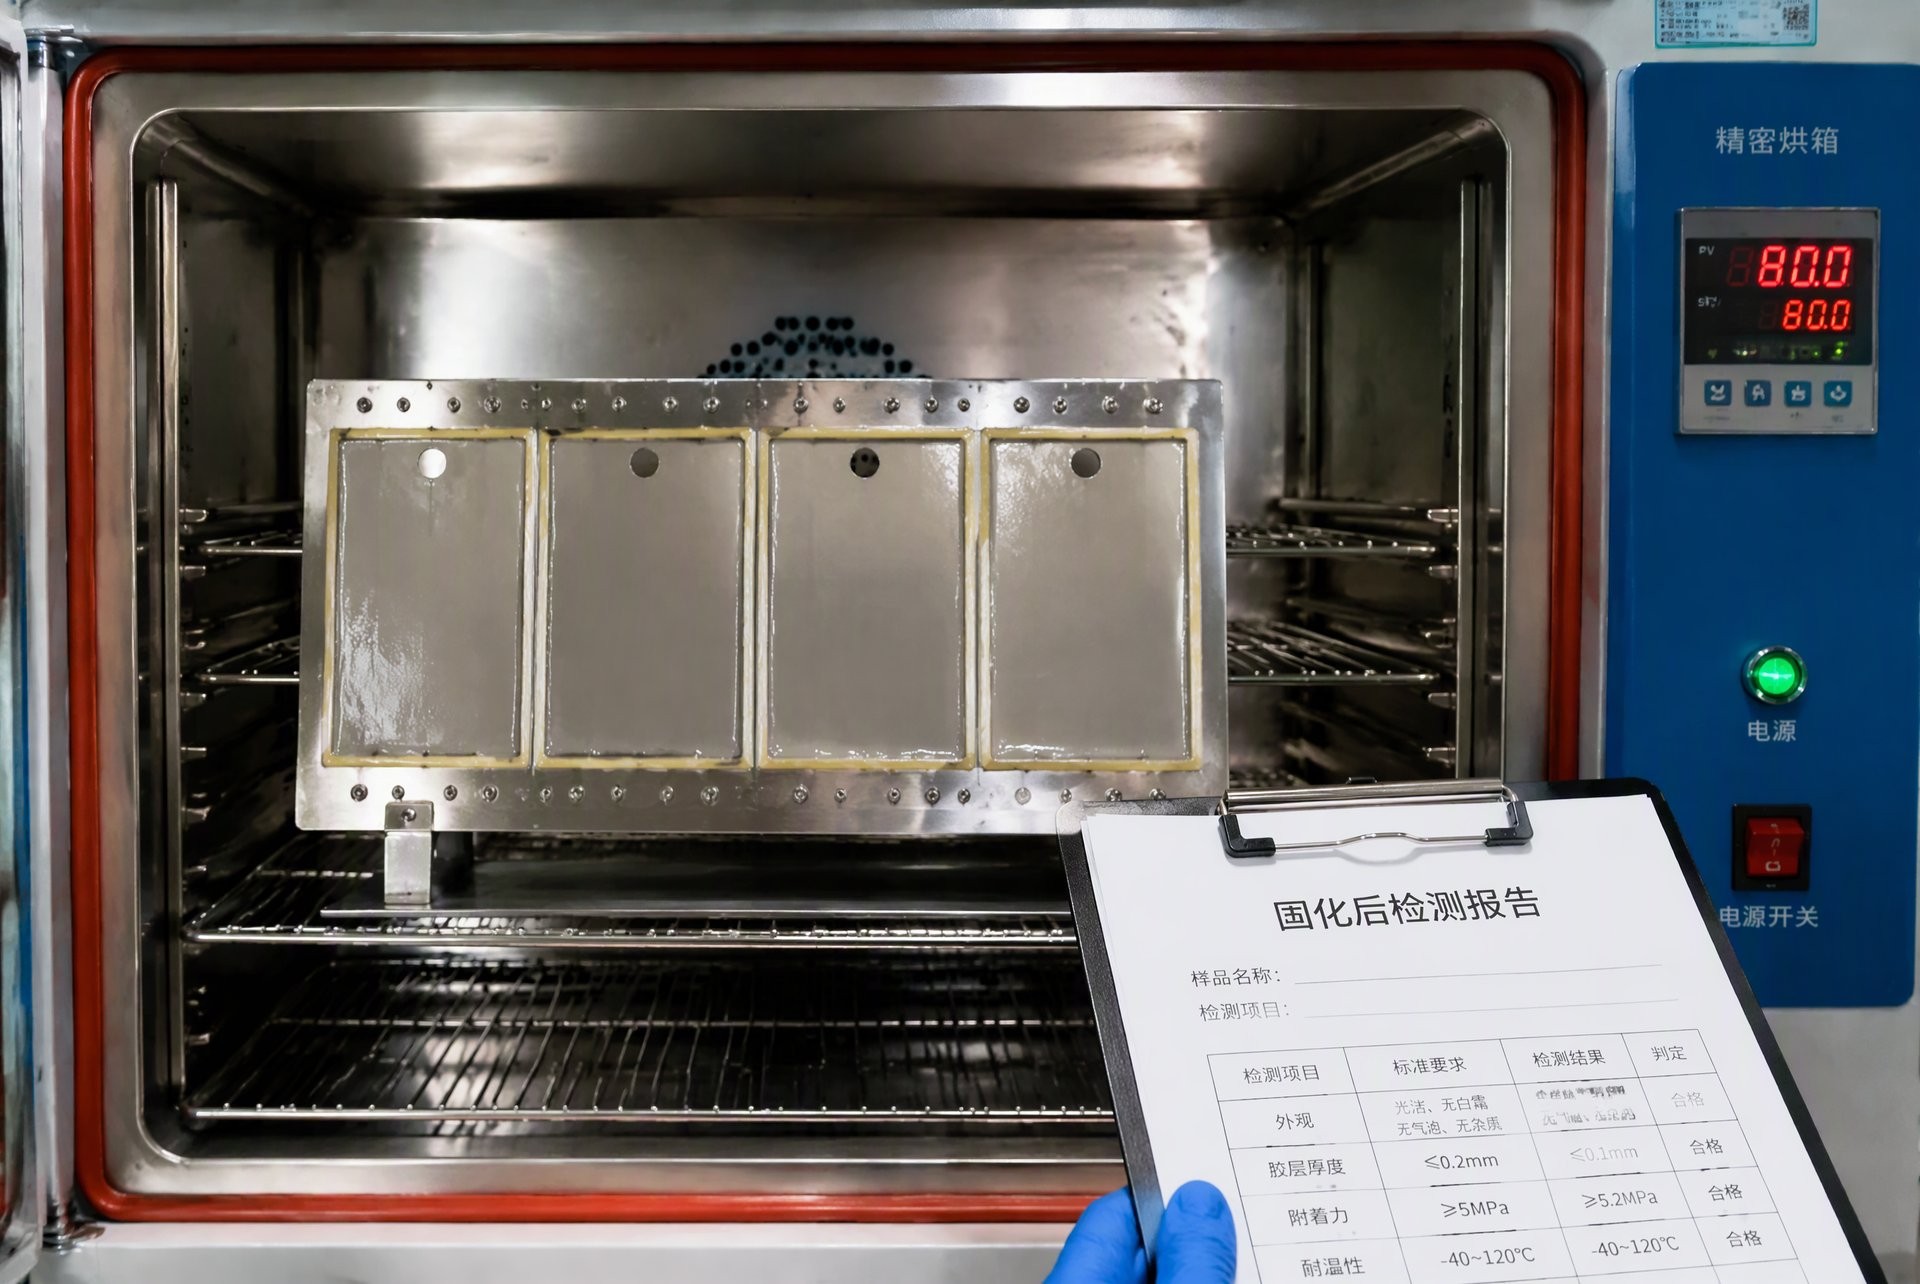
确保充分固化是消除表面发白的首要措施。建议采用阶梯固化:先室温初固化2-4小时,再加热至60-80℃后固化1-2小时。后固化可显著提高交联度,减少未反应物残留。加热固化方案可参考常温固化与加温固化选型。
3.2 精确配比控制
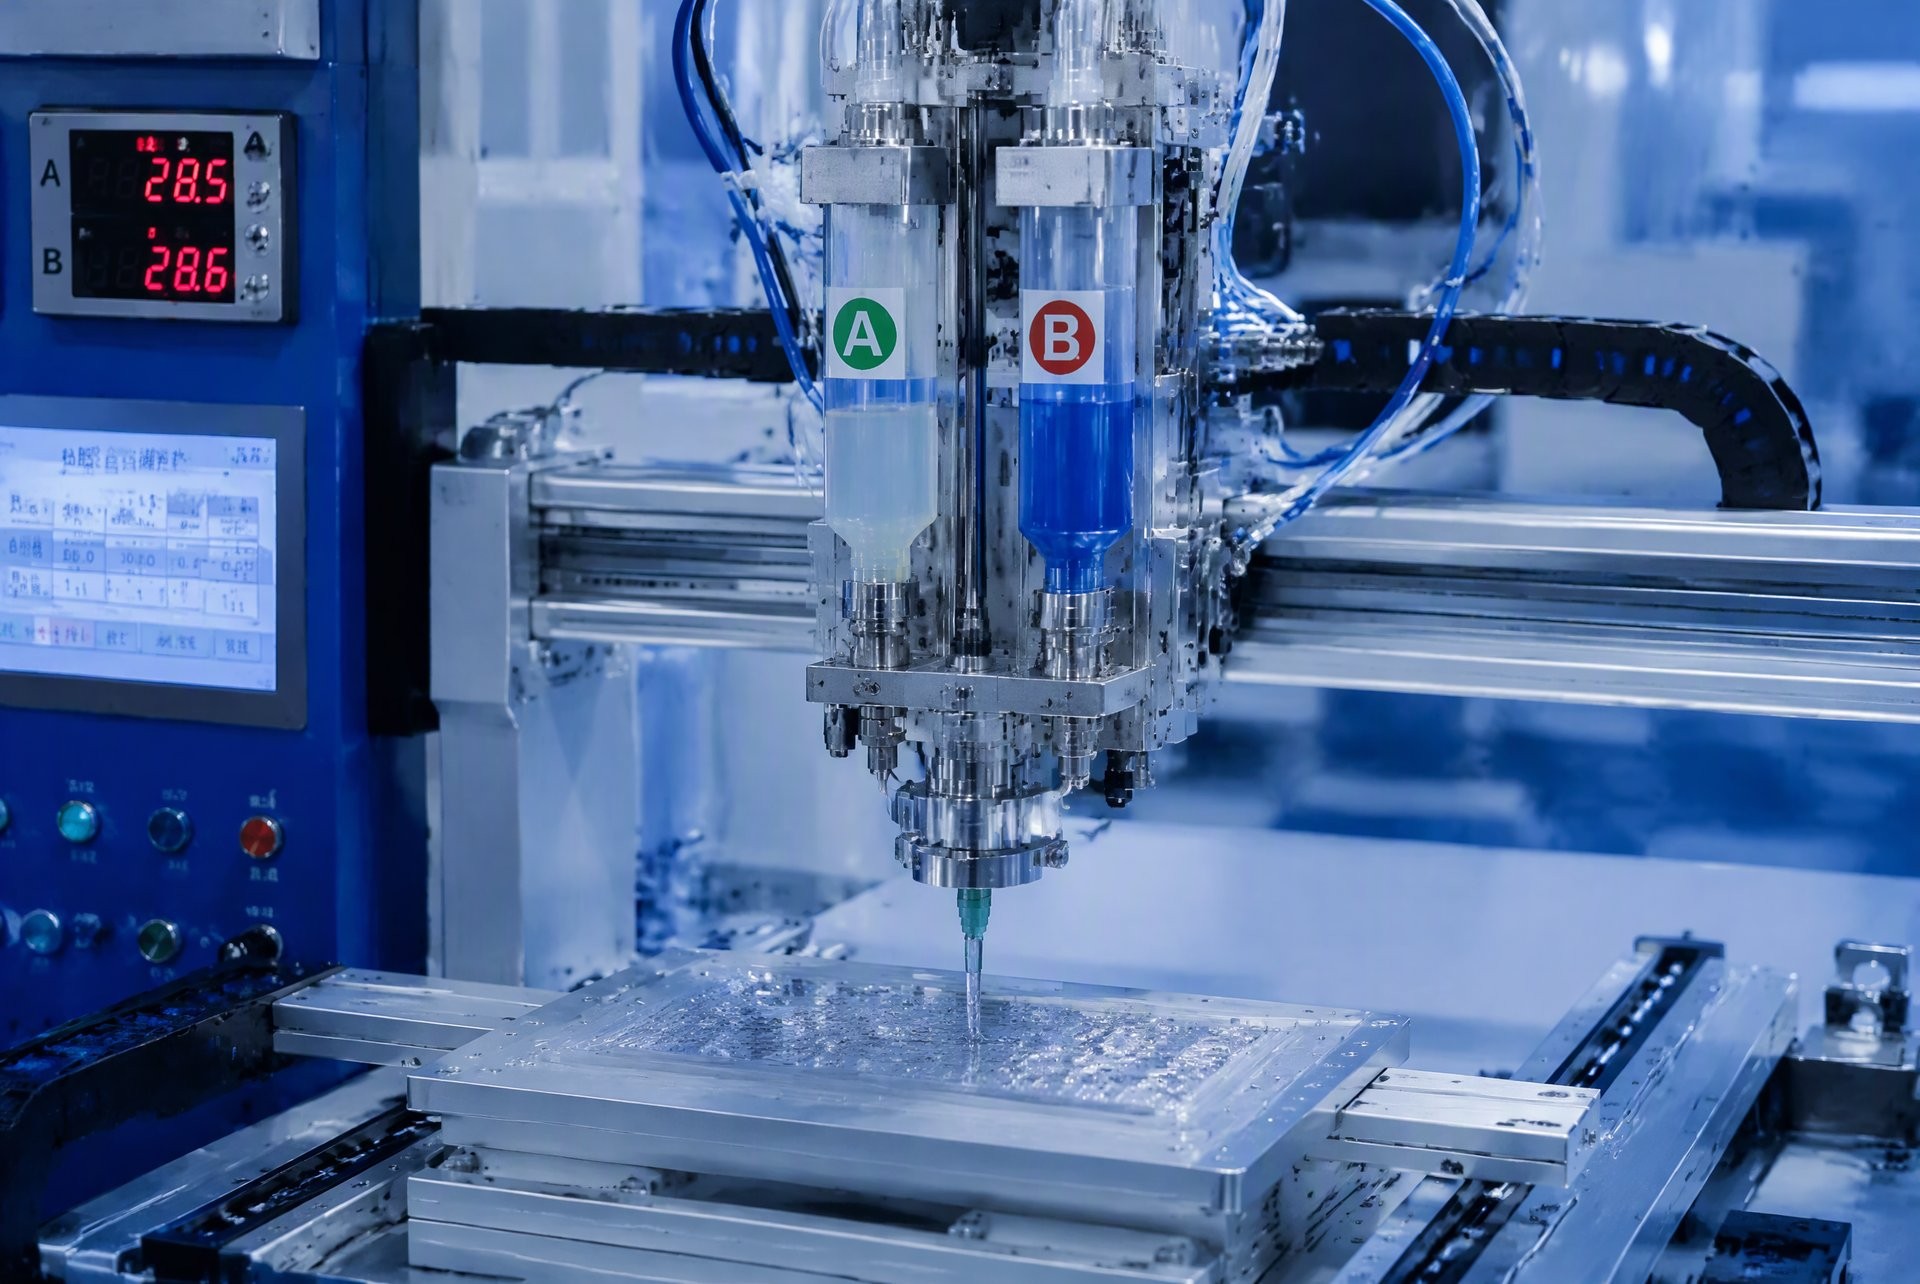
使用精度±1%的自动点胶机配比,避免手工称量误差。定期校验点胶机计量泵,确保A/B比例准确。混合均匀度也至关重要,建议使用静态混合器或双组份混合机。混合方式的影响可参考手工调胶vs机器混胶对比。
3.3 基材表面处理
施工前彻底清洁基材表面,去除油污、灰尘和水分。金属基材建议喷砂或砂纸打磨增加粗糙度,提升机械咬合力。塑料基材可用等离子处理或底涂提高表面能。表面处理直接影响附着力和渗出风险。
四、预防表面发白的措施
4.1 环境控制
施工环境保持温度20-25℃、相对湿度低于65%。冬季施工时注意保温,避免低温固化不完全。高湿环境下使用除湿机或空调除湿。环境温度对脱泡的影响可参考环氧AB胶脱泡方法对比。
4.2 选择低渗出配方
选用反应性增韧剂(而非非反应性增塑剂)的环氧AB胶配方,避免低分子物迁移。选择与基材匹配的固化体系,如金属粘接选用胺类固化体系,电子灌封选用改性胺或酸酐体系。
4.3 表面涂层保护
对已发白的胶层表面,可使用丙酮或乙醇擦拭去除白霜后涂覆保护涂层。保护涂层可选用UV胶或有机硅涂层,隔绝空气和水分,防止再次发白。UV胶与环氧胶的对比可参考UV胶和环氧胶选型。
五、华创材料防发白解决方案
5.1 产品推荐
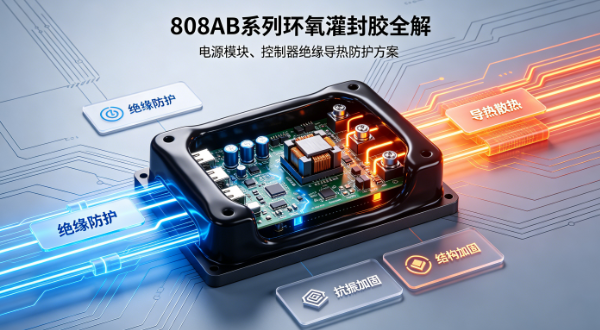
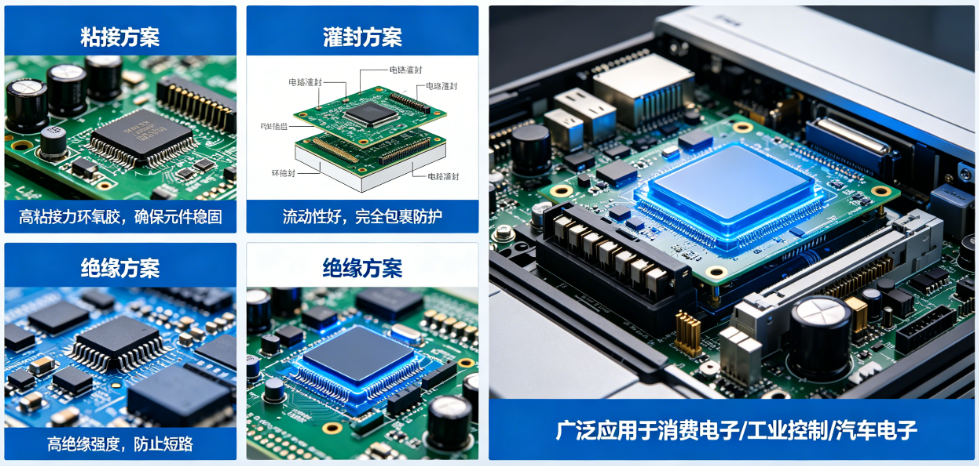
华创材料808AB系列灌封胶采用低渗出配方,固化后表面光洁无白霜。产品经过严格配比优化,A/B比例容差大,即使配比偏差3%也不会出现渗出。详细参数可参考808AB系列灌封胶应用。
5.2 工艺指导
华创材料提供防发白工艺指导:推荐固化条件、配比精度要求、环境控制标准。可根据客户工况提供定制化配方调整,从根本上解决渗出和发白问题。更多选型建议可参考结构胶选型指南。
总结
环氧AB胶表面发白主要由固化不完全、配比失调、环境湿度和配方中低分子物迁移引起。解决方案包括充分固化(含后固化)、精确配比、控制施工环境、基材表面处理和选择低渗出配方。预防优于修复,建议从源头控制:选用优质胶水、精确配比、充分固化、环境可控。华创材料提供防发白解决方案和工艺指导,确保产品表面质量和附着力。
关键词标签:环氧AB胶发白,AB胶渗出物,环氧胶表面白霜,AB胶附着力,环氧胶渗出,表面发白原因