摘要
铝合金表面天然氧化层和阳极氧化膜对环氧AB胶粘接强度影响显著。本文分析铝合金氧化层结构与粘接机理,对比不同表面处理工艺(机械打磨、化学蚀刻、阳极氧化)对粘接强度的影响,提供铝合金环氧胶粘接的表面处理和工艺建议。配比基础可参考环氧AB胶配比分析。
前言
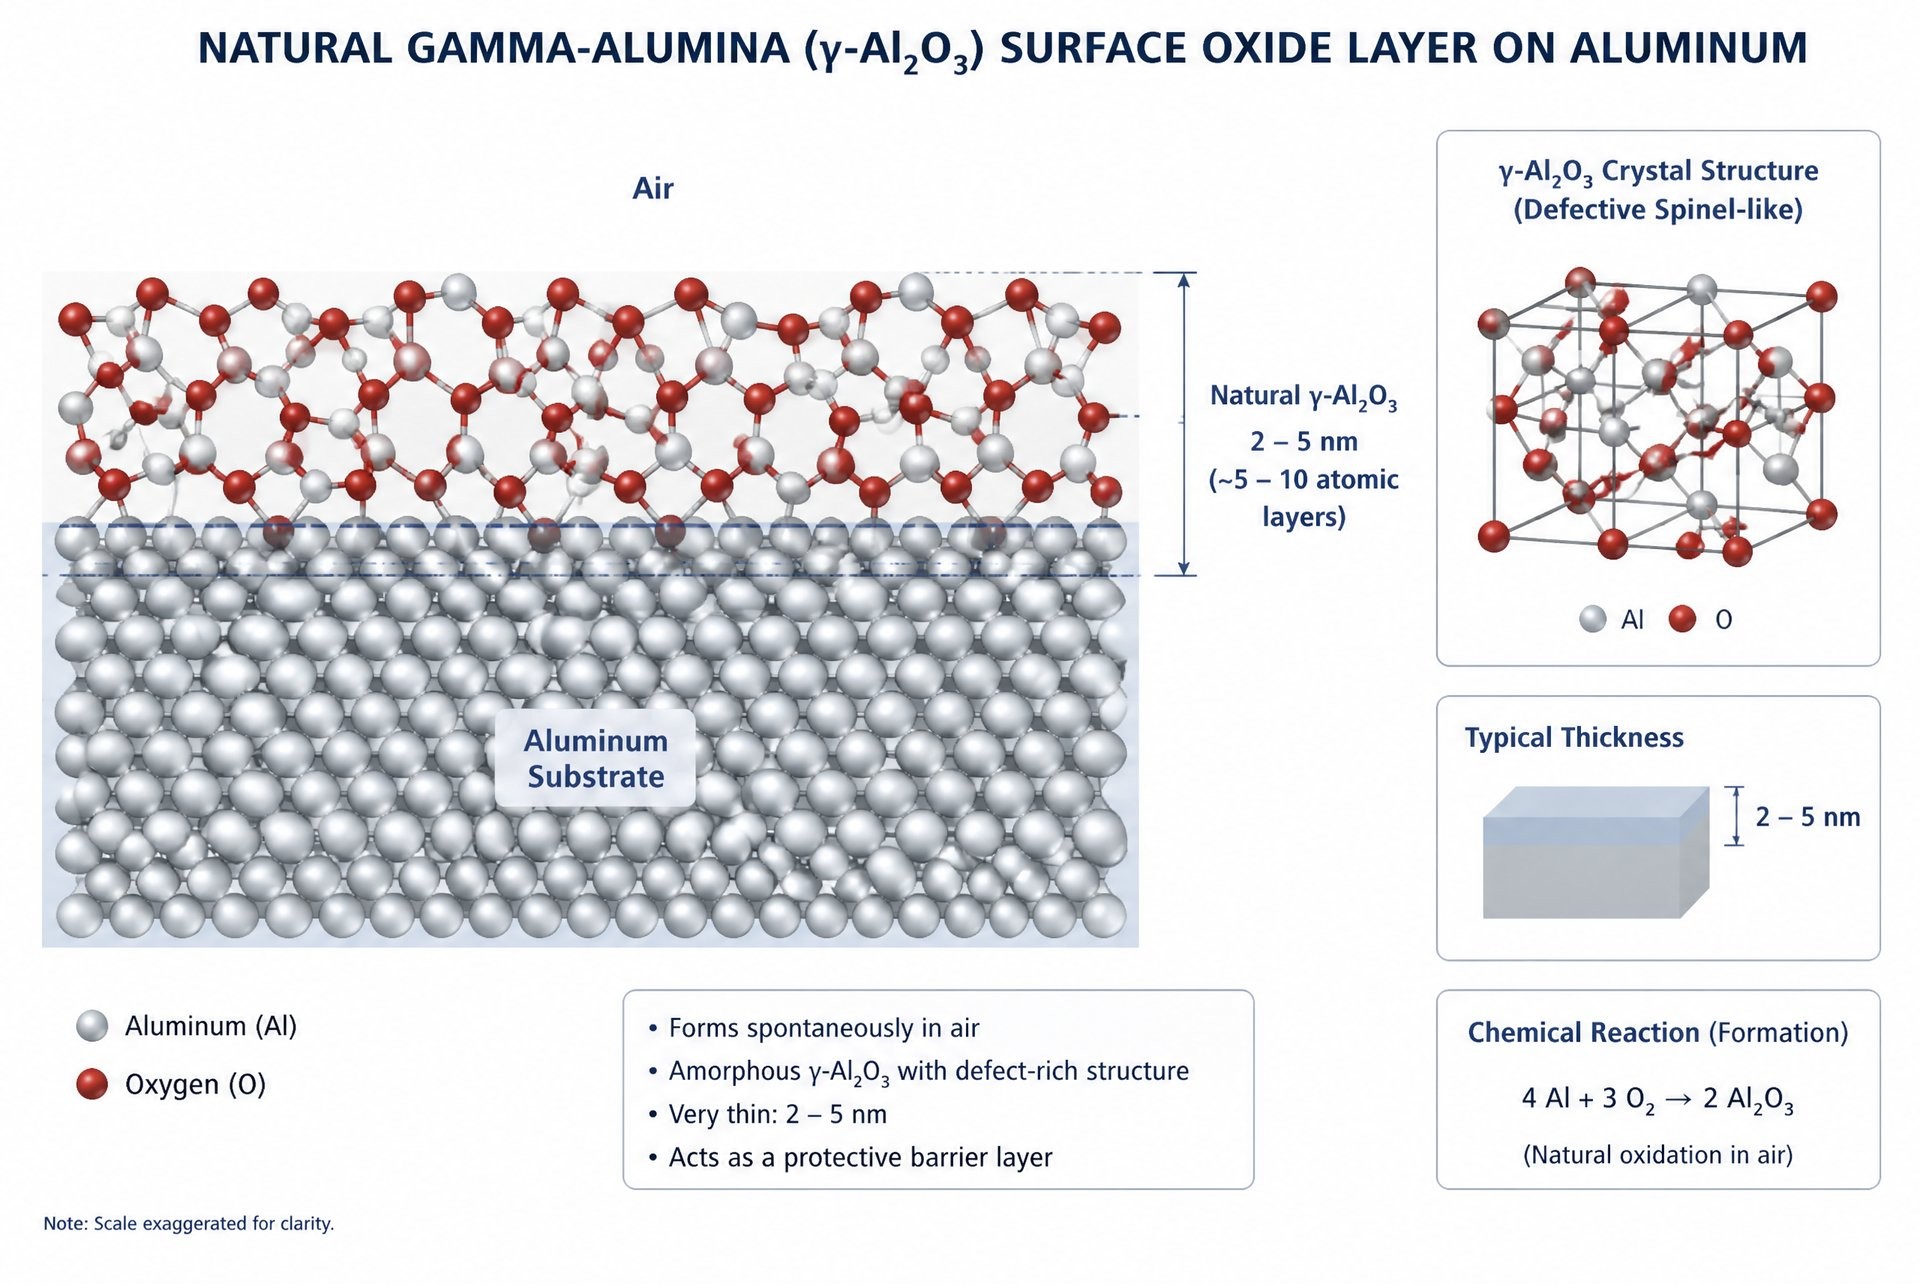
铝合金因其轻质高强广泛应用于航空、汽车和电子产品。环氧AB胶粘接铝合金时,表面状态直接影响粘接强度。铝表面天然氧化铝膜厚度2-5nm,结构致密但与基材结合力弱,需要表面处理提升粘接耐久性。固化条件影响可参考环氧胶固化时间控制指南。
一、铝合金氧化层结构
1.1 天然氧化铝膜
铝在空气中自发氧化形成2-5nm厚γ-Al2O3膜,非晶态结构,致密但脆。天然氧化膜与基材界面存在弱结合层,粘接后在湿热环境中易发生界面失效。混合均匀性影响可参考手工调胶vs机器混胶对比。
1.2 阳极氧化膜
阳极氧化在铝表面生成10-25μm厚多孔氧化铝层,孔径20-100nm,孔密度10^10/cm²。多孔结构为环氧胶提供机械嵌合锚点,显著提升粘接强度和耐久性。脱泡对粘接影响可参考环氧AB胶脱泡方法对比。
二、表面处理工艺
2.1 机械处理
砂纸打磨(80-240目)或喷砂(0.2-0.5MPa铝砂)去除天然氧化层并增加粗糙度。处理后剪切强度可达15-25MPa,但耐湿热老化性能差(1000h后强度降至50%)。冬季施工影响可参考冬季环氧AB胶固化慢解决方案。
2.2 化学蚀刻
铬酸-硫酸蚀刻(FPL工艺)或磷酸-硫酸-硝酸三酸蚀刻去除氧化层并形成微观粗糙面。处理后剪切强度20-30MPa,耐湿热老化性能优于机械处理。表面发白可参考环氧AB胶表面发白原因分析。
三、阳极氧化粘接工艺
3.1 磷酸阳极氧化(PAA)
磷酸阳极氧化(10% H3PO4,15-20V,20-30min)生成多孔氧化膜,与环氧胶形成最佳粘接界面。PAA粘接件剪切强度25-35MPa,湿热老化1000h后保持80%以上强度,是航空标准的铝合金粘接前处理。增韧配方可参考高韧性环氧AB胶配方解析。
3.2 硫酸阳极氧化与封孔
硫酸阳极氧化(15% H2SO4,15-20V)生成的膜较厚(15-25μm),需要控制封孔程度。完全封孔降低粘接力,半封孔或不封孔保持多孔结构利于粘接。颜色差异可参考透明与琥珀色环氧胶对比。
四、硅烷偶联剂处理
4.1 偶联剂作用
硅烷偶联剂(如KH-560、A-187)在铝表面形成硅氧铝键,与环氧树脂形成共价键连接,提升界面结合力30-50%。1-2%硅烷醇溶液浸涂后100°C烘干10min。导热灌封偶联处理可参考环氧AB胶导热系数提升方案。
4.2 综合处理方案
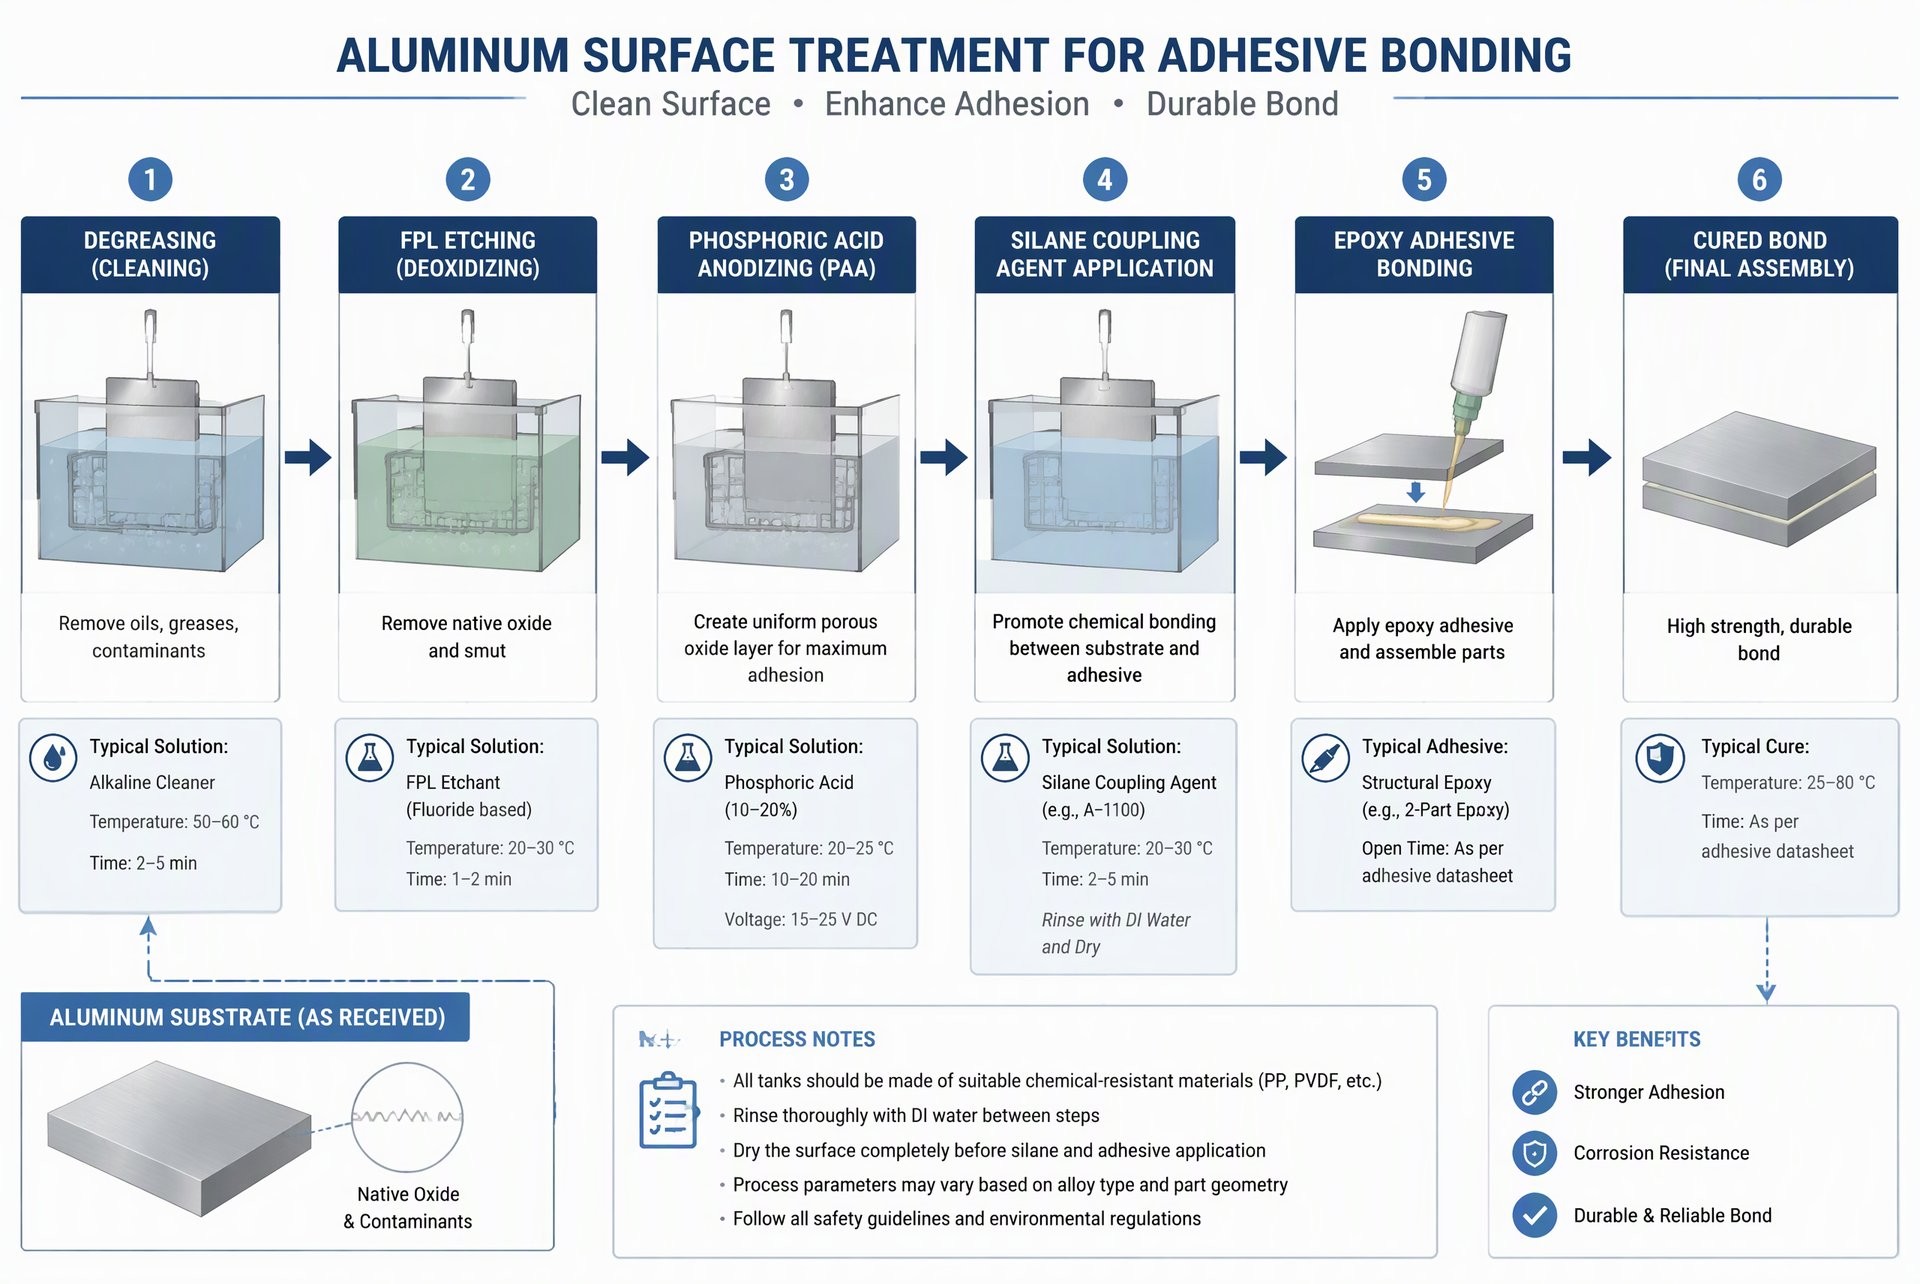
推荐工艺流程:碱洗脱脂→FPL蚀刻→PAA阳极氧化→KH-560硅烷处理→环氧AB胶粘接。该方案可实现剪切强度>30MPa和优异耐湿热性能。FDA合规可参考食品级环氧AB胶FDA认证。PP粘接可参考环氧AB胶粘PP方案。
五、粘接性能与耐久性
5.1 初始强度对比
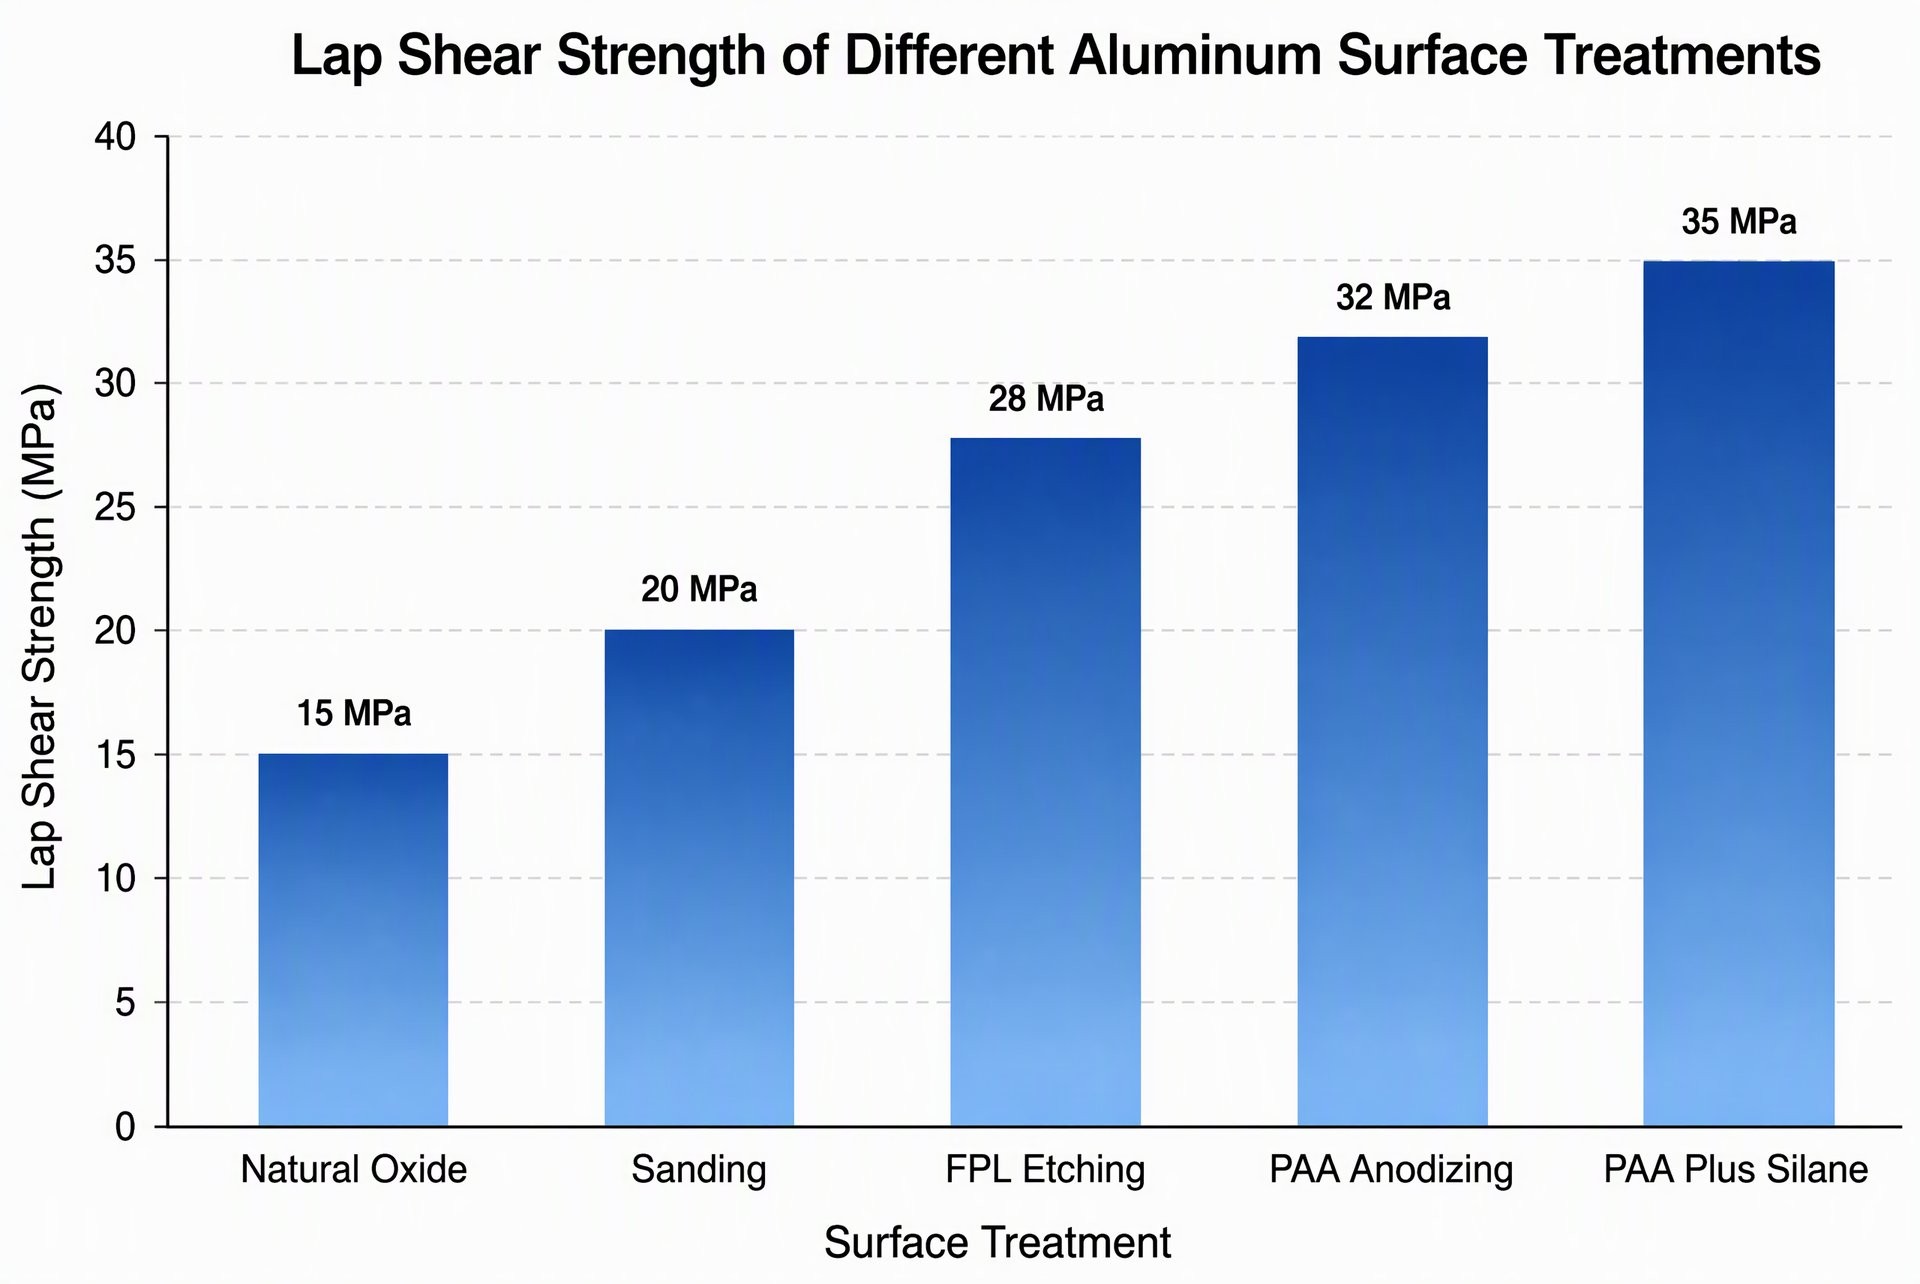
不同处理的初始剪切强度:天然氧化15MPa,砂纸打磨20MPa,FPL蚀刻28MPa,PAA阳极氧化32MPa,PAA+硅烷35MPa。收缩控制可参考环氧AB胶收缩率控制。绝缘性可参考环氧AB胶绝缘电阻测试。
5.2 耐湿热老化
85°C/85%RH/1000h后强度保持率:天然氧化20%,砂纸打磨50%,FPL蚀刻65%,PAA阳极氧化80%,PAA+硅烷90%。阻燃选型可参考环氧AB胶阻燃UL94。Tg耐温选型可参考环氧AB胶Tg分析。水下固化可参考环氧AB胶水下固化方案。耐酸碱选型可参考环氧AB胶耐酸碱性能评测。快干选型可参考快干与慢干AB胶对比。结构胶选型可参考结构胶选型指南。灌封基础可参考灌封胶气泡成因分析。过期胶影响可参考环氧AB胶过期分析。
总结
铝合金表面氧化层状态对环氧AB胶粘接强度和耐久性影响显著。天然氧化层与基材结合弱,需表面处理。磷酸阳极氧化(PAA)+硅烷偶联剂处理可实现剪切强度>30MPa和90%湿热老化保持率。推荐工艺:碱洗→FPL蚀刻→PAA阳极氧化→KH-560硅烷→环氧胶粘接。华创材料提供适合铝合金粘接的环氧AB胶产品和工艺指导。
关键词标签:环氧AB胶粘铝合金,铝合金氧化层,阳极氧化粘接,铝表面处理