摘要
环氧AB胶固化后返修和拆除是工业生产和维修中的常见需求。本文系统介绍环氧胶返修方法,包括加热软化、化学溶剂溶解、机械剥离三种方案,分析各方法的适用场景、操作要点和对基材的影响,帮助用户选择合适的返修工艺。固化基础可参考环氧胶固化时间控制指南。
前言
环氧AB胶固化后形成高交联度热固性聚合物,不可逆熔融,返修难度高于热熔胶和UV胶。但通过合理选择加热温度、溶剂种类和机械方法,仍可实现有效拆除。配比基础可参考环氧AB胶配比分析。
一、加热软化法
1.1 原理与温度
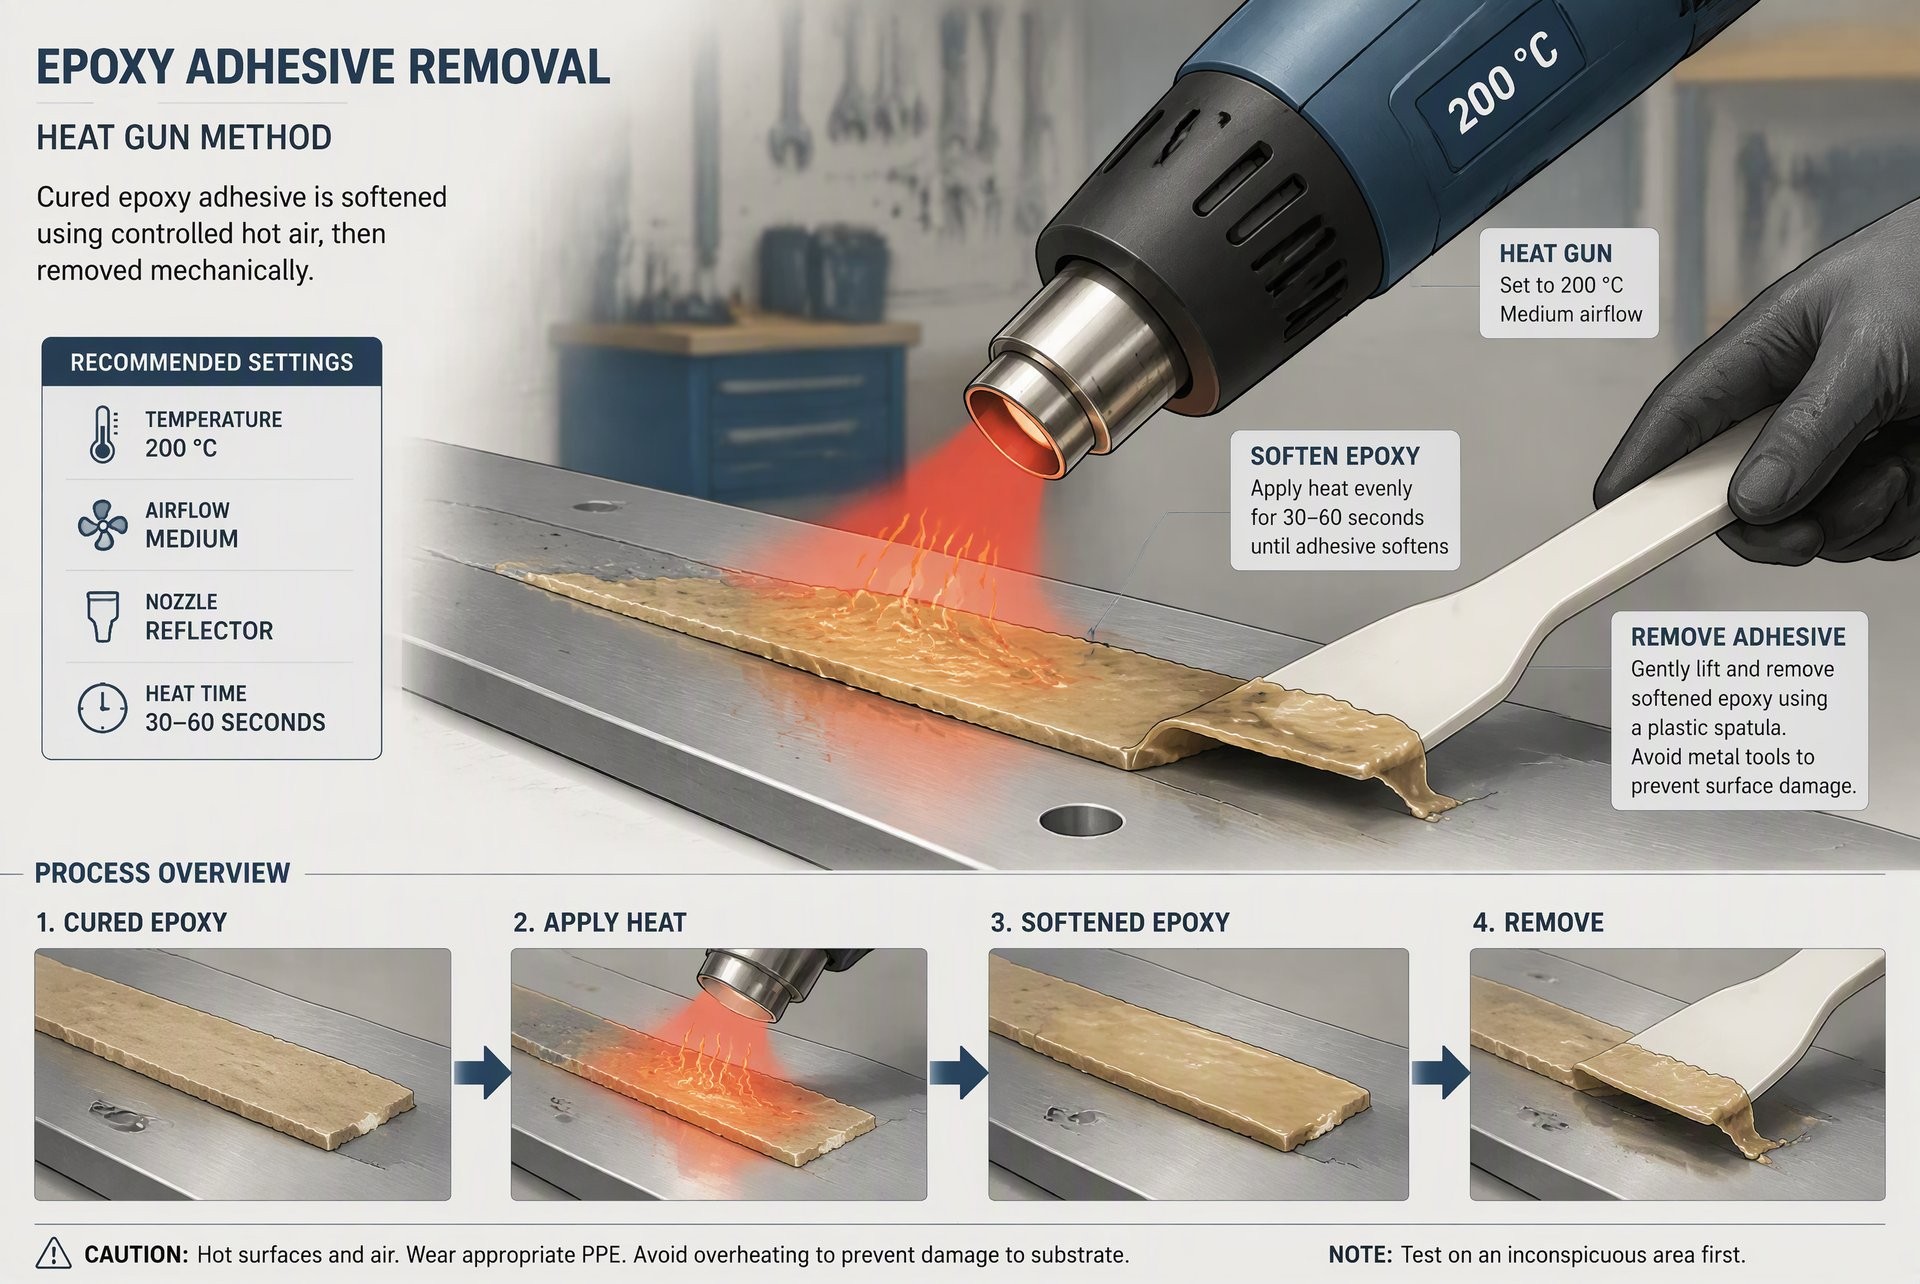
环氧胶Tg以上温度(通常120-180°C)时橡胶态软化,粘接力下降50-80%。加热至Tg+30°C保持10-30min可实现有效软化。Tg分析可参考环氧AB胶Tg分析。
1.2 加热工具
热风枪(200-300°C风口温度,距离5-10cm)、加热板(150-200°C接触加热)、红外灯(300-500W)均可用于局部加热。加热时间5-20min,边加热边用撬刀试剥离。冬季施工影响可参考冬季环氧AB胶固化慢解决方案。
二、化学溶剂溶解法
2.1 二氯甲烷浸泡
二氯甲烷(DCM)对固化环氧胶有溶胀作用。浸泡24-48h后环氧胶层膨胀变软,可用机械方法剥离。注意:DCM有毒,需在通风柜中操作。混合均匀性影响可参考手工调胶vs机器混胶对比。
2.2 专用剥离剂
市售环氧胶剥离剂含二氯甲烷、苯酚、甲酸等成分,溶胀效率高于纯DCM。涂抹后覆盖保鲜膜防挥发,2-6h后软化可剥离。脱泡影响可参考环氧AB胶脱泡方法对比。
2.3 NMP(N-甲基吡咯烷酮)
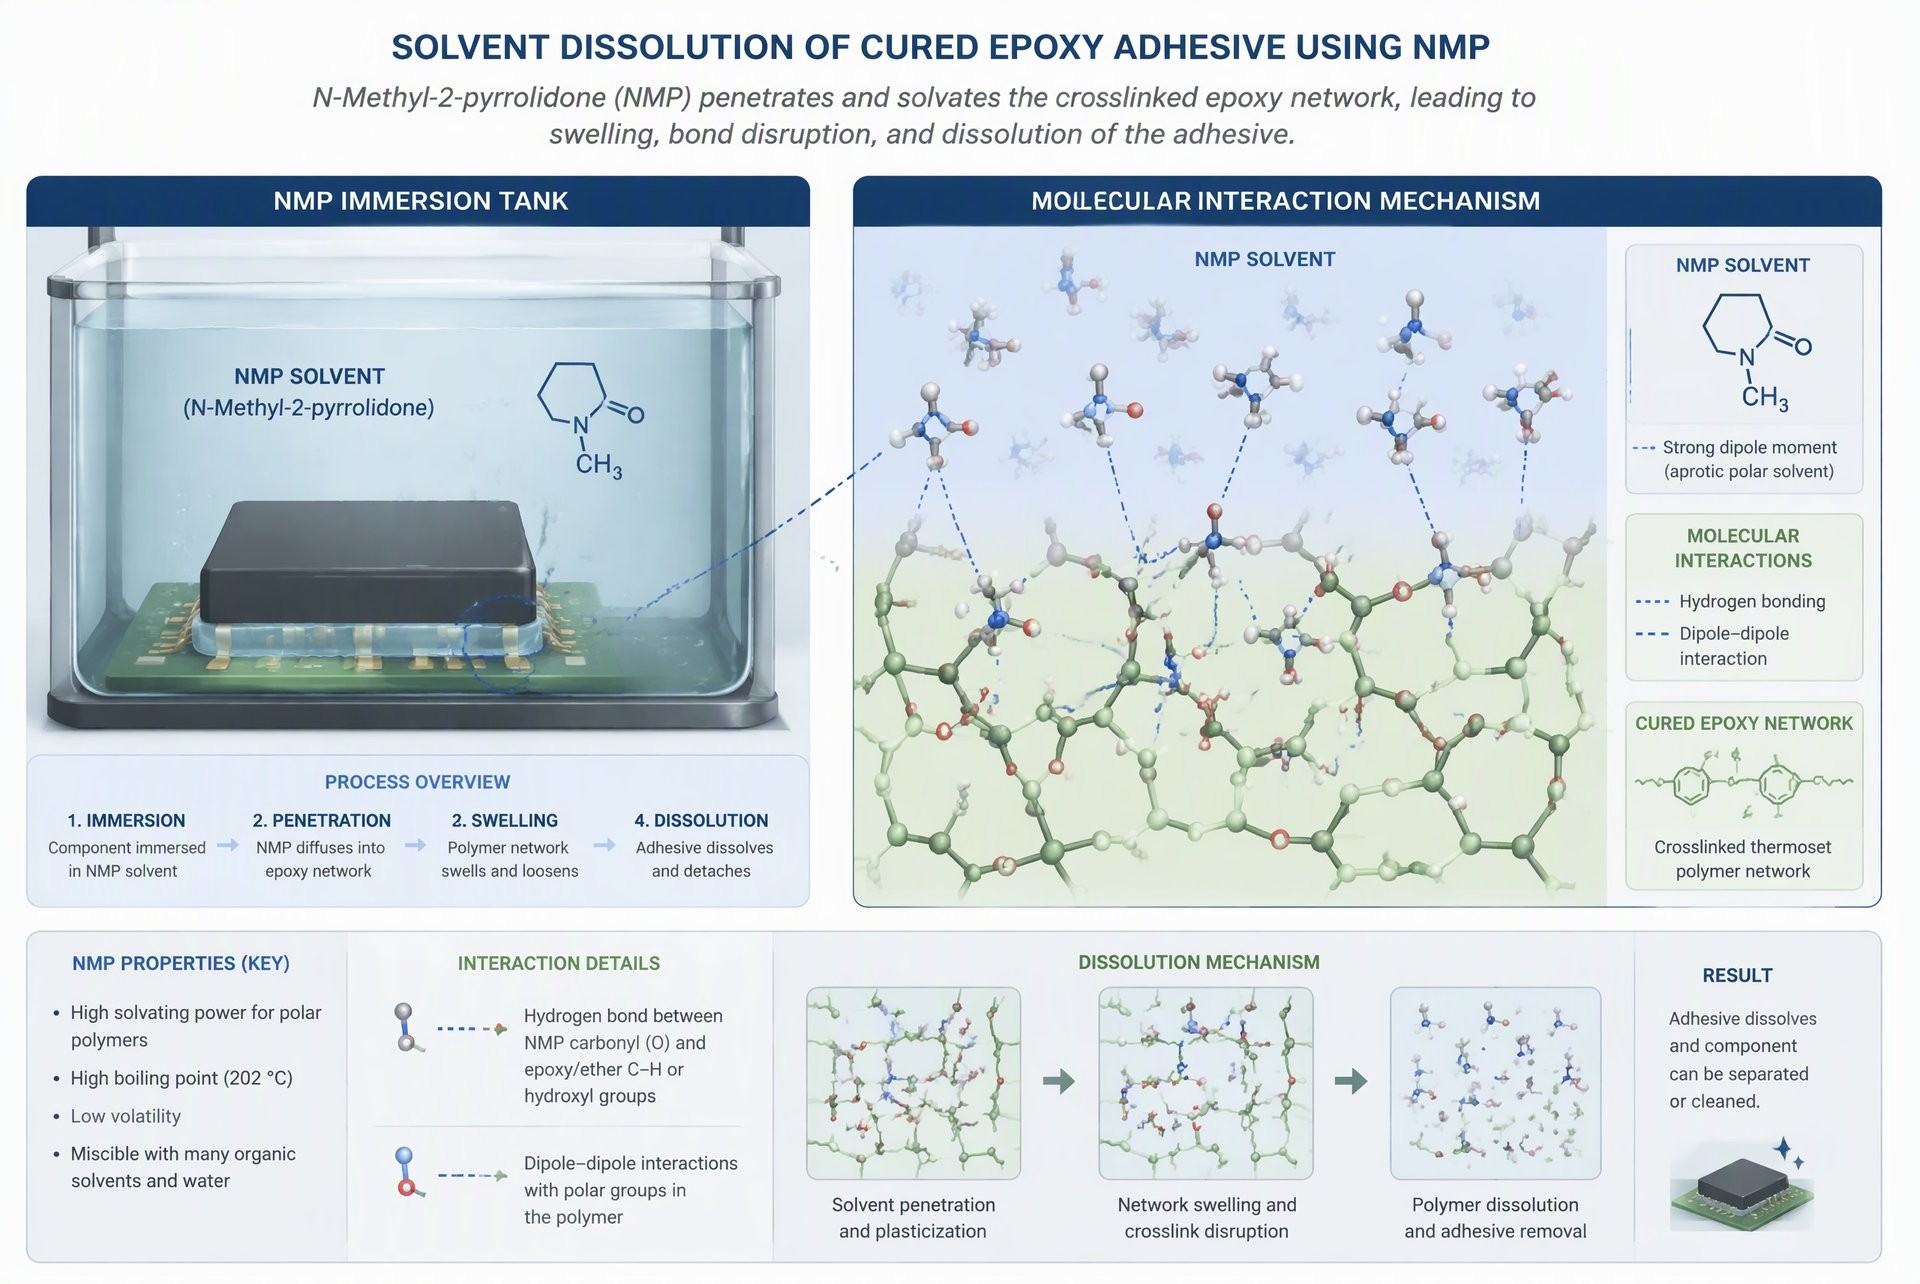
NMP在80-100°C加热条件下溶胀环氧胶效果显著,浸泡4-8h可实现软化剥离。NMP毒性低于DCM,但仍有刺激性,需戴手套。表面发白可参考环氧AB胶表面发白原因分析。
三、机械剥离法
3.1 刀具撬离
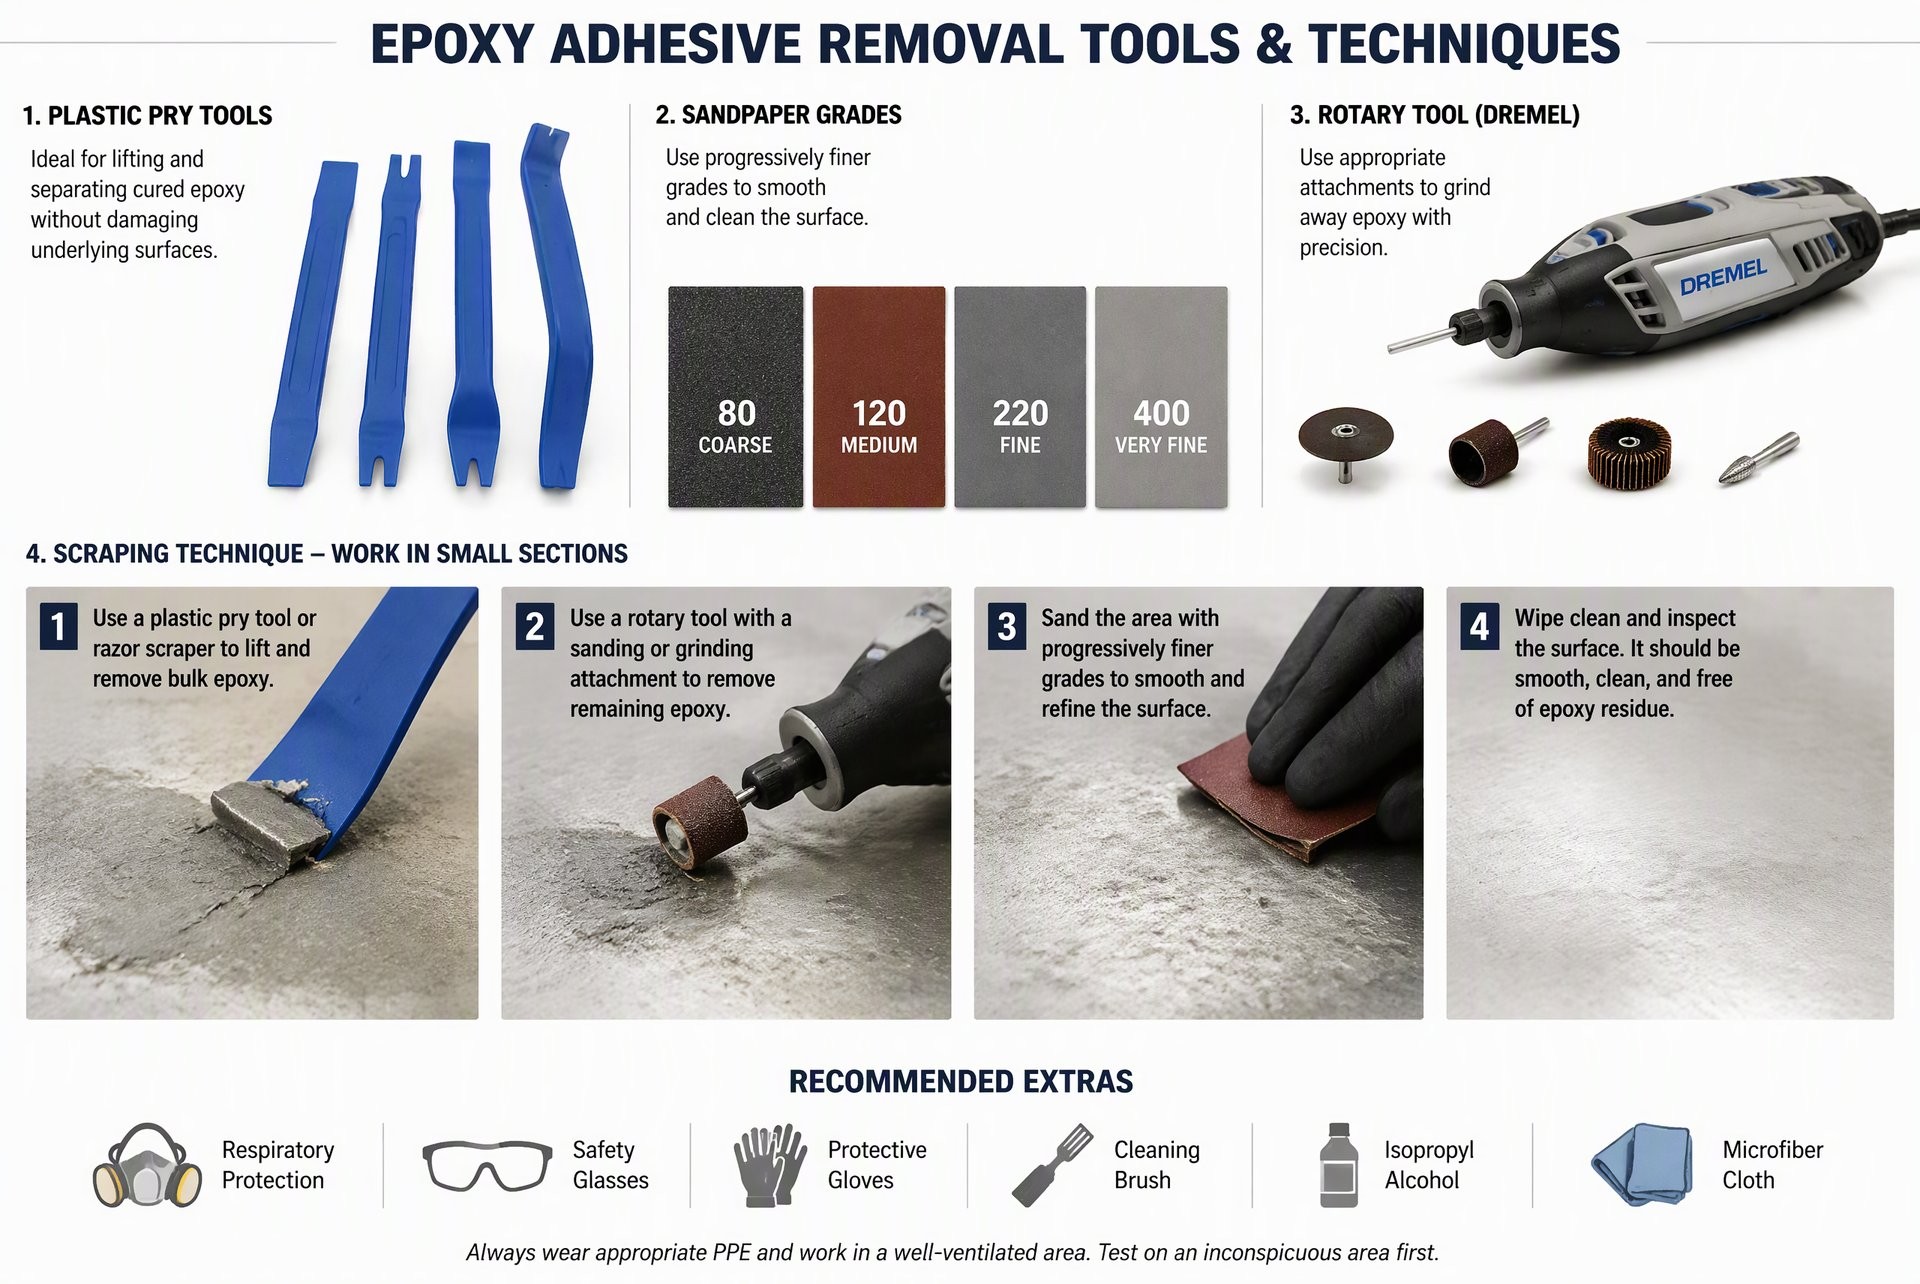
加热软化后用塑料撬刀或竹签沿粘接边缘逐步撬入。金属刀具可能划伤基材,塑料工具有弹性更安全。先加热后撬离效率高。增韧配方可参考高韧性环氧AB胶配方解析。
3.2 打磨清除
固化环氧胶硬度2-3H(铅笔硬度),可用砂纸(80-180目)或旋转工具(Dremel)打磨清除。注意控制打磨深度避免损伤基材。颜色差异可参考透明与琥珀色环氧胶对比。
四、组合方案与工艺选择
4.1 加热+机械组合
先热风枪加热至150°C软化(10min),再用塑料撬刀剥离,效率最高且对基材损伤最小。推荐用于金属件和耐热塑料件返修。导热灌封返修可参考环氧AB胶导热系数提升方案。
4.2 溶剂+机械组合
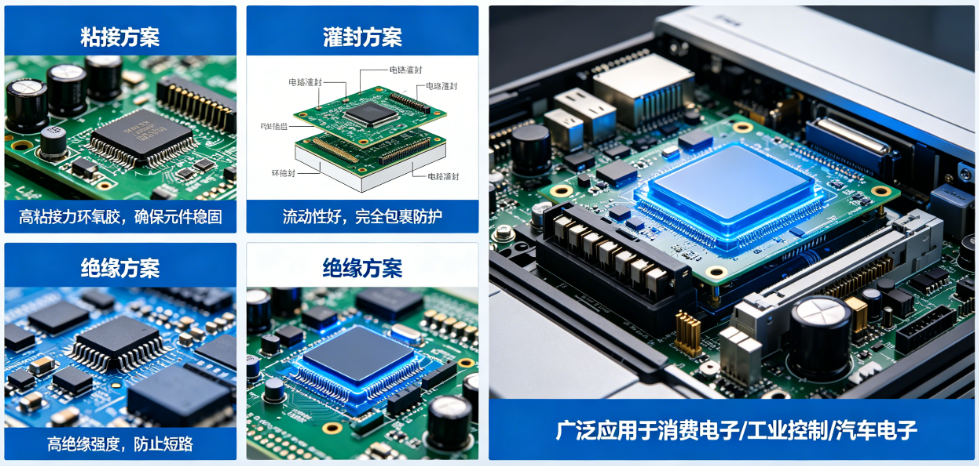
对不耐热元件(如电子元器件灌封胶),先NMP浸泡软化(4h)再小心剥离。注意保护周围非粘接区域。FDA合规可参考食品级环氧AB胶FDA认证。PP粘接返修可参考环氧AB胶粘PP方案。
五、返修注意事项
5.1 基材保护
加热温度不超过基材耐受温度:PC 120°C,PMMA 80°C,铝 200°C。溶剂不可接触不耐腐蚀基材。收缩控制可参考环氧AB胶收缩率控制。绝缘性可参考环氧AB胶绝缘电阻测试。
5.2 清理与重新粘接
拆除后需用酒精或丙酮清洁表面残余胶和溶剂,干燥后重新涂胶粘接。阻燃选型可参考环氧AB胶阻燃UL94。水下固化返修可参考环氧AB胶水下固化方案。耐酸碱选型可参考环氧AB胶耐酸碱性能评测。快干选型可参考快干与慢干AB胶对比。结构胶选型可参考结构胶选型指南。灌封基础可参考灌封胶气泡成因分析。过期胶影响可参考环氧AB胶过期分析。
总结
环氧AB胶返修和拆除需根据基材耐热性和胶层厚度选择方法。加热软化+机械剥离适用于金属和耐热件,溶剂溶解+机械剥离适用于电子元器件灌封胶。组合方案效率最高,注意保护基材。华创材料提供环氧AB胶产品及返修工艺指导。
关键词标签:环氧AB胶拆除,环氧胶返修,AB胶去除方法,环氧胶溶解