摘要
汽车车身拼板粘接替代传统点焊工艺,实现减重、防腐和疲劳强度提升。本文介绍汽车焊装替代结构胶的选型与工艺。配比基础可参考灌封胶气泡成因分析。
前言
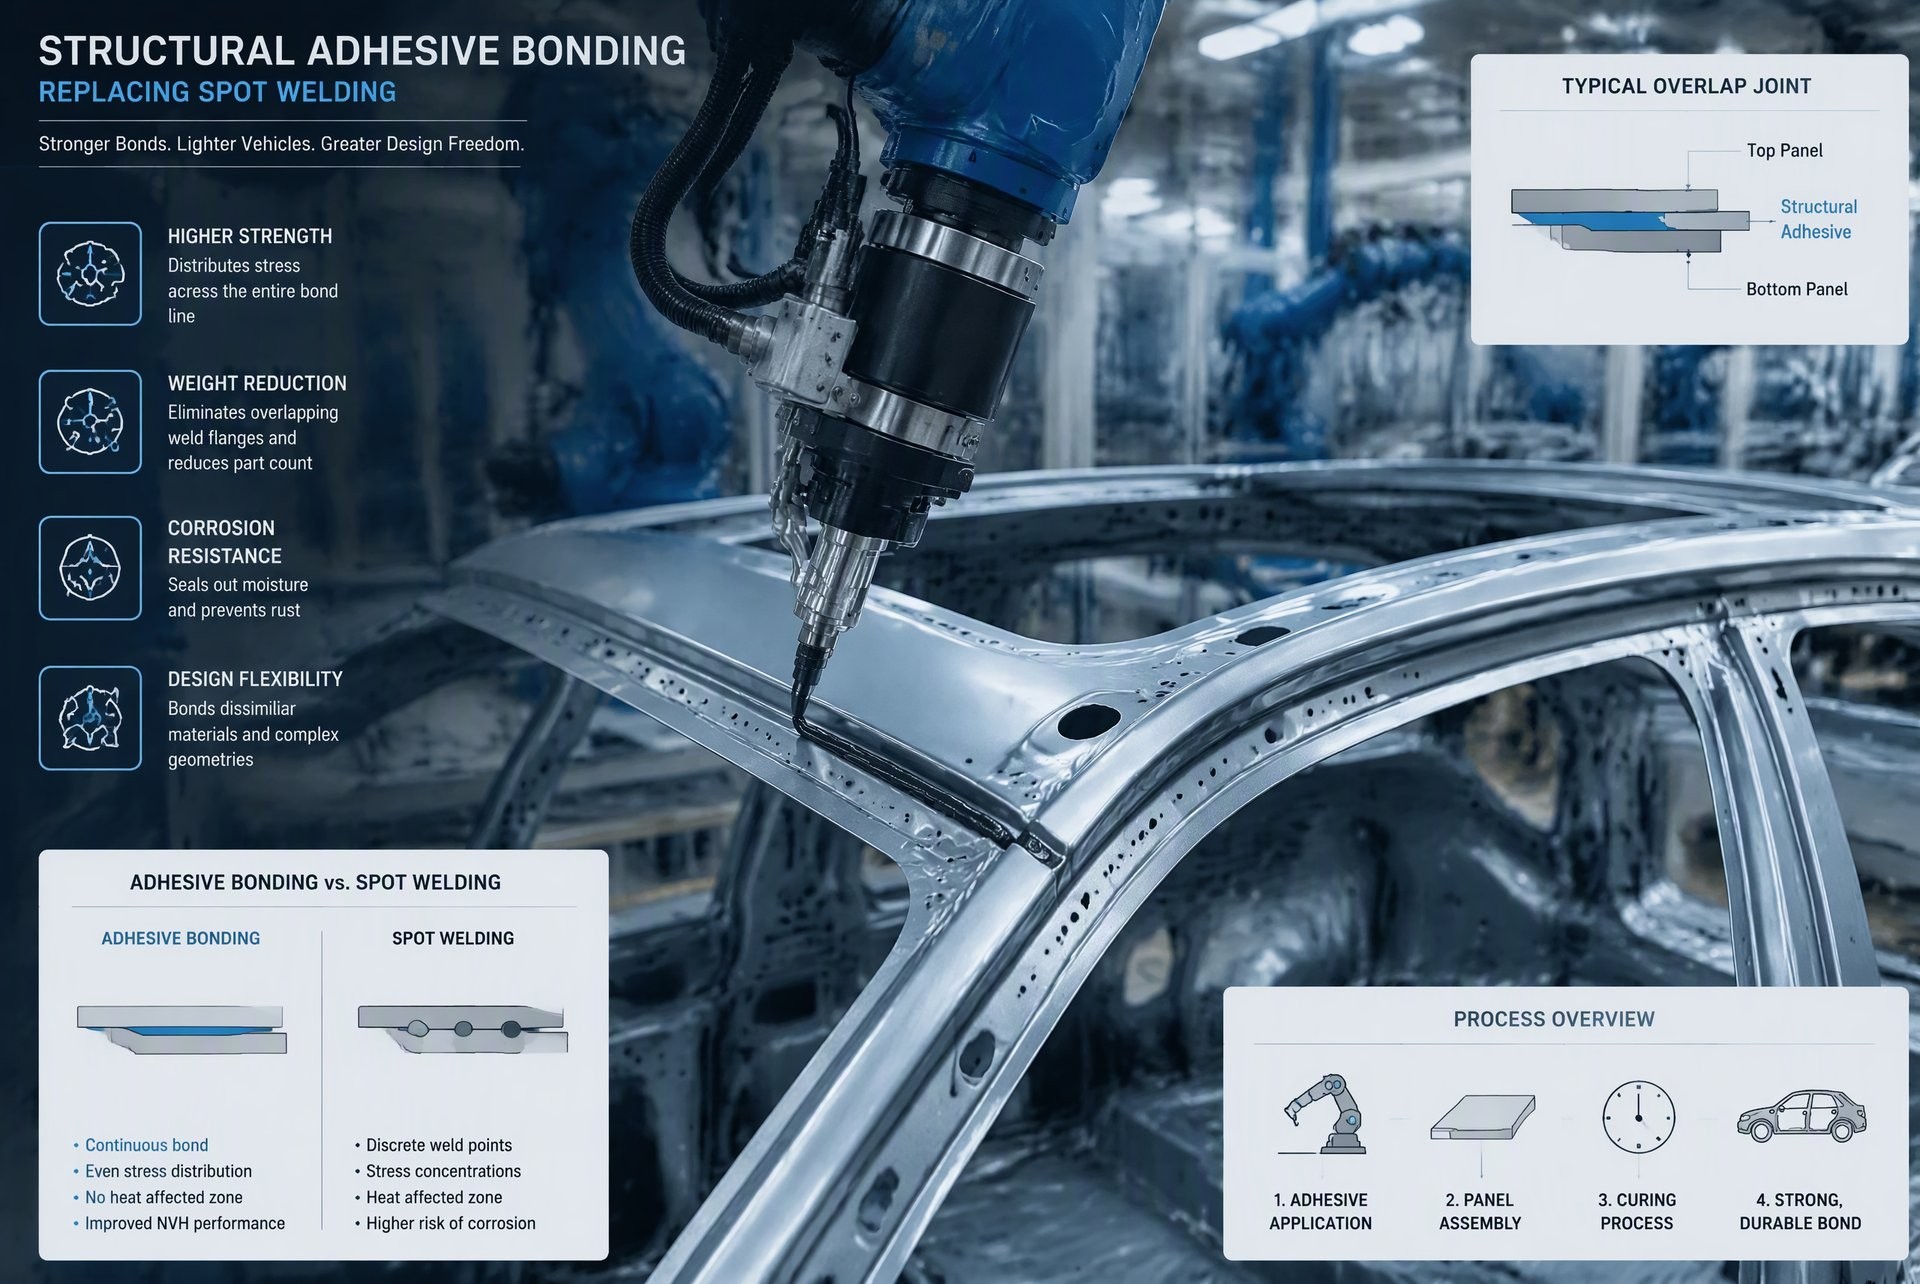
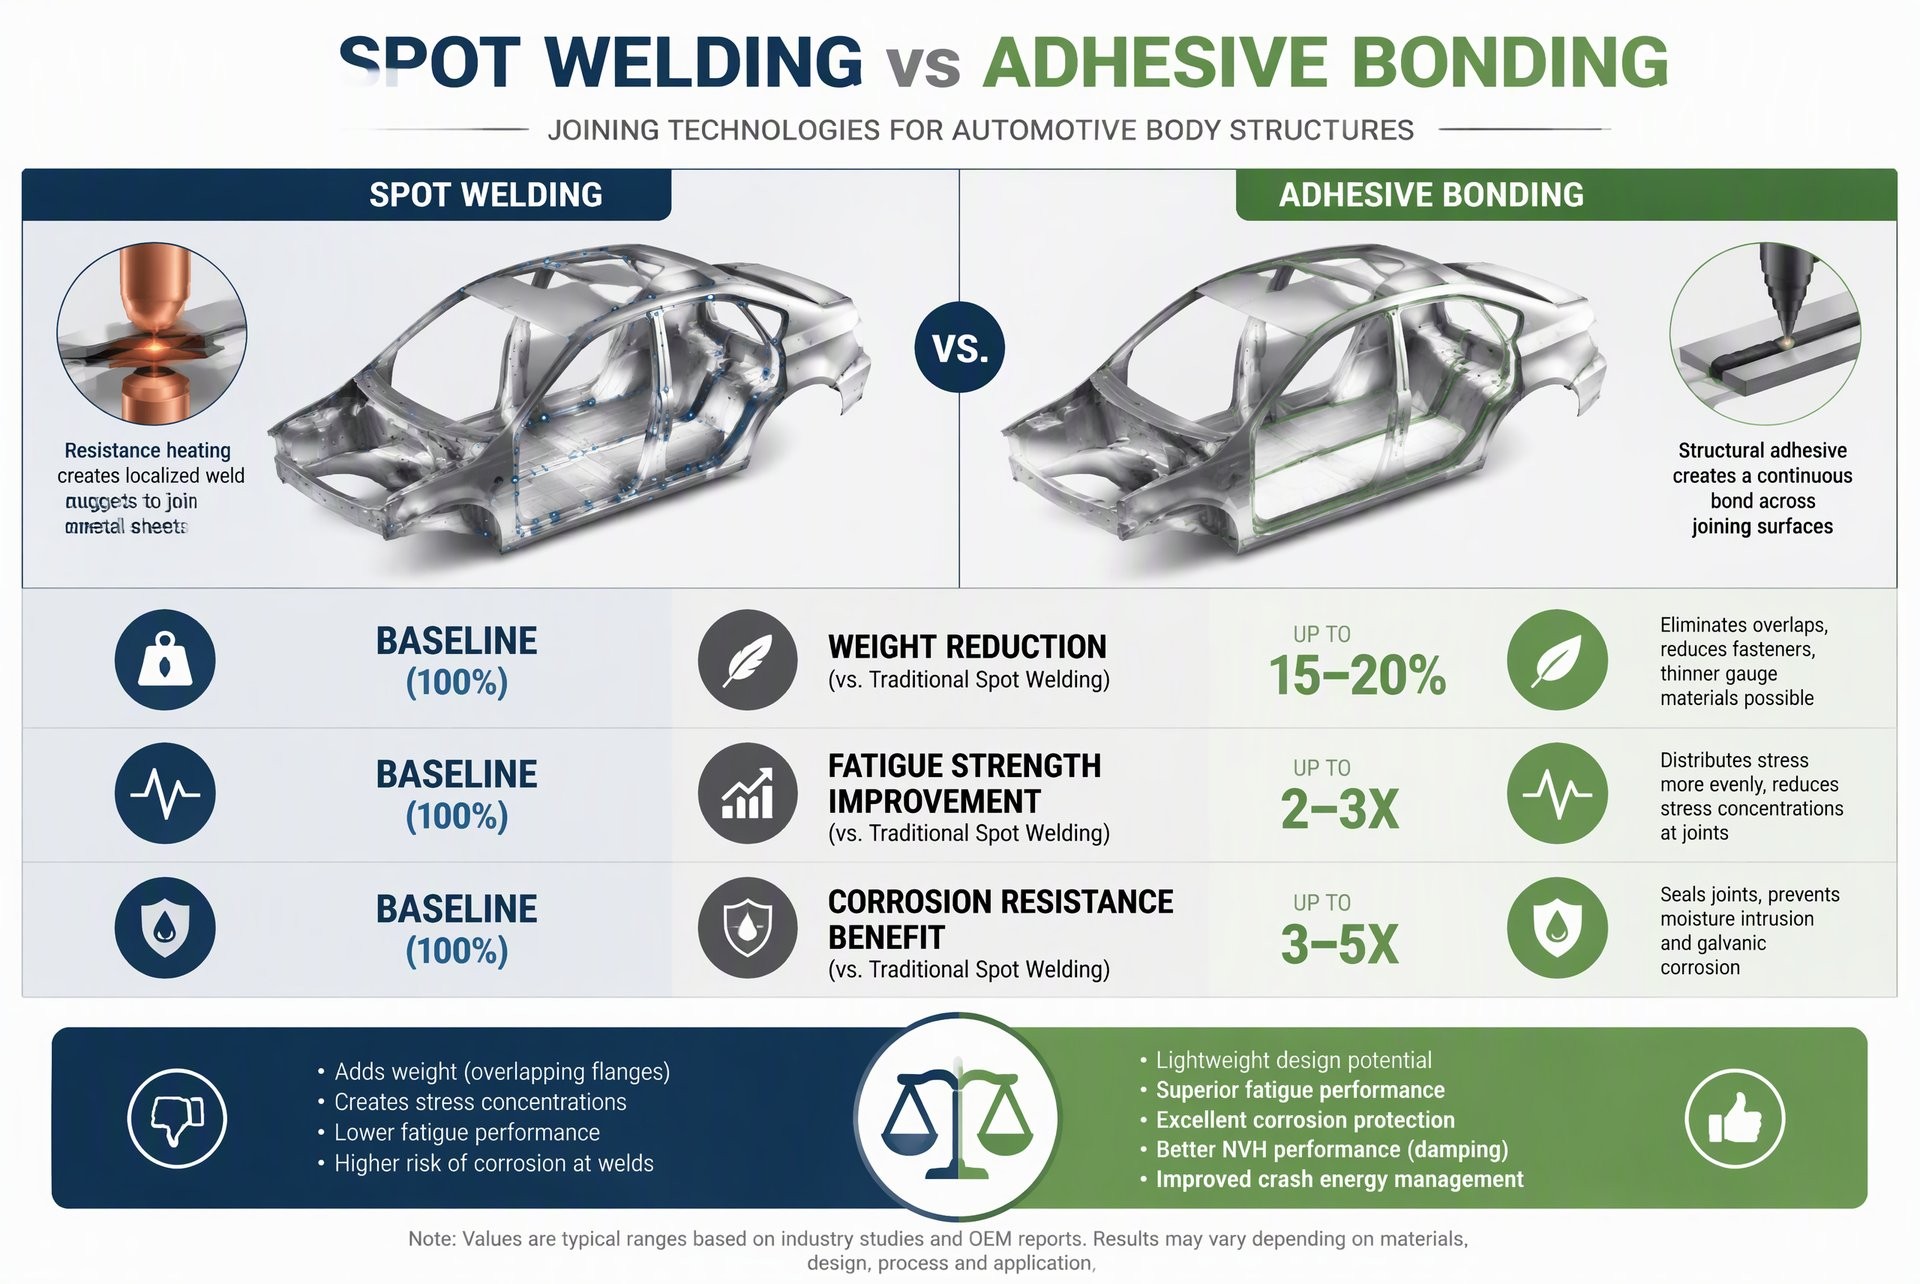
汽车轻量化需求推动结构胶在车身制造中的应用。粘接替代点焊可减重10-15%、消除焊点腐蚀、提高车身刚度。固化条件可参考结构胶选型指南。
一、汽车结构胶要求
1.1 强度指标
剪切强度≥20MPa,剥离强度≥4N/mm,断裂应变≥3%。需通过冲击试验和疲劳测试。混合均匀性可参考环氧胶固化时间控制指南。
1.2 工艺要求
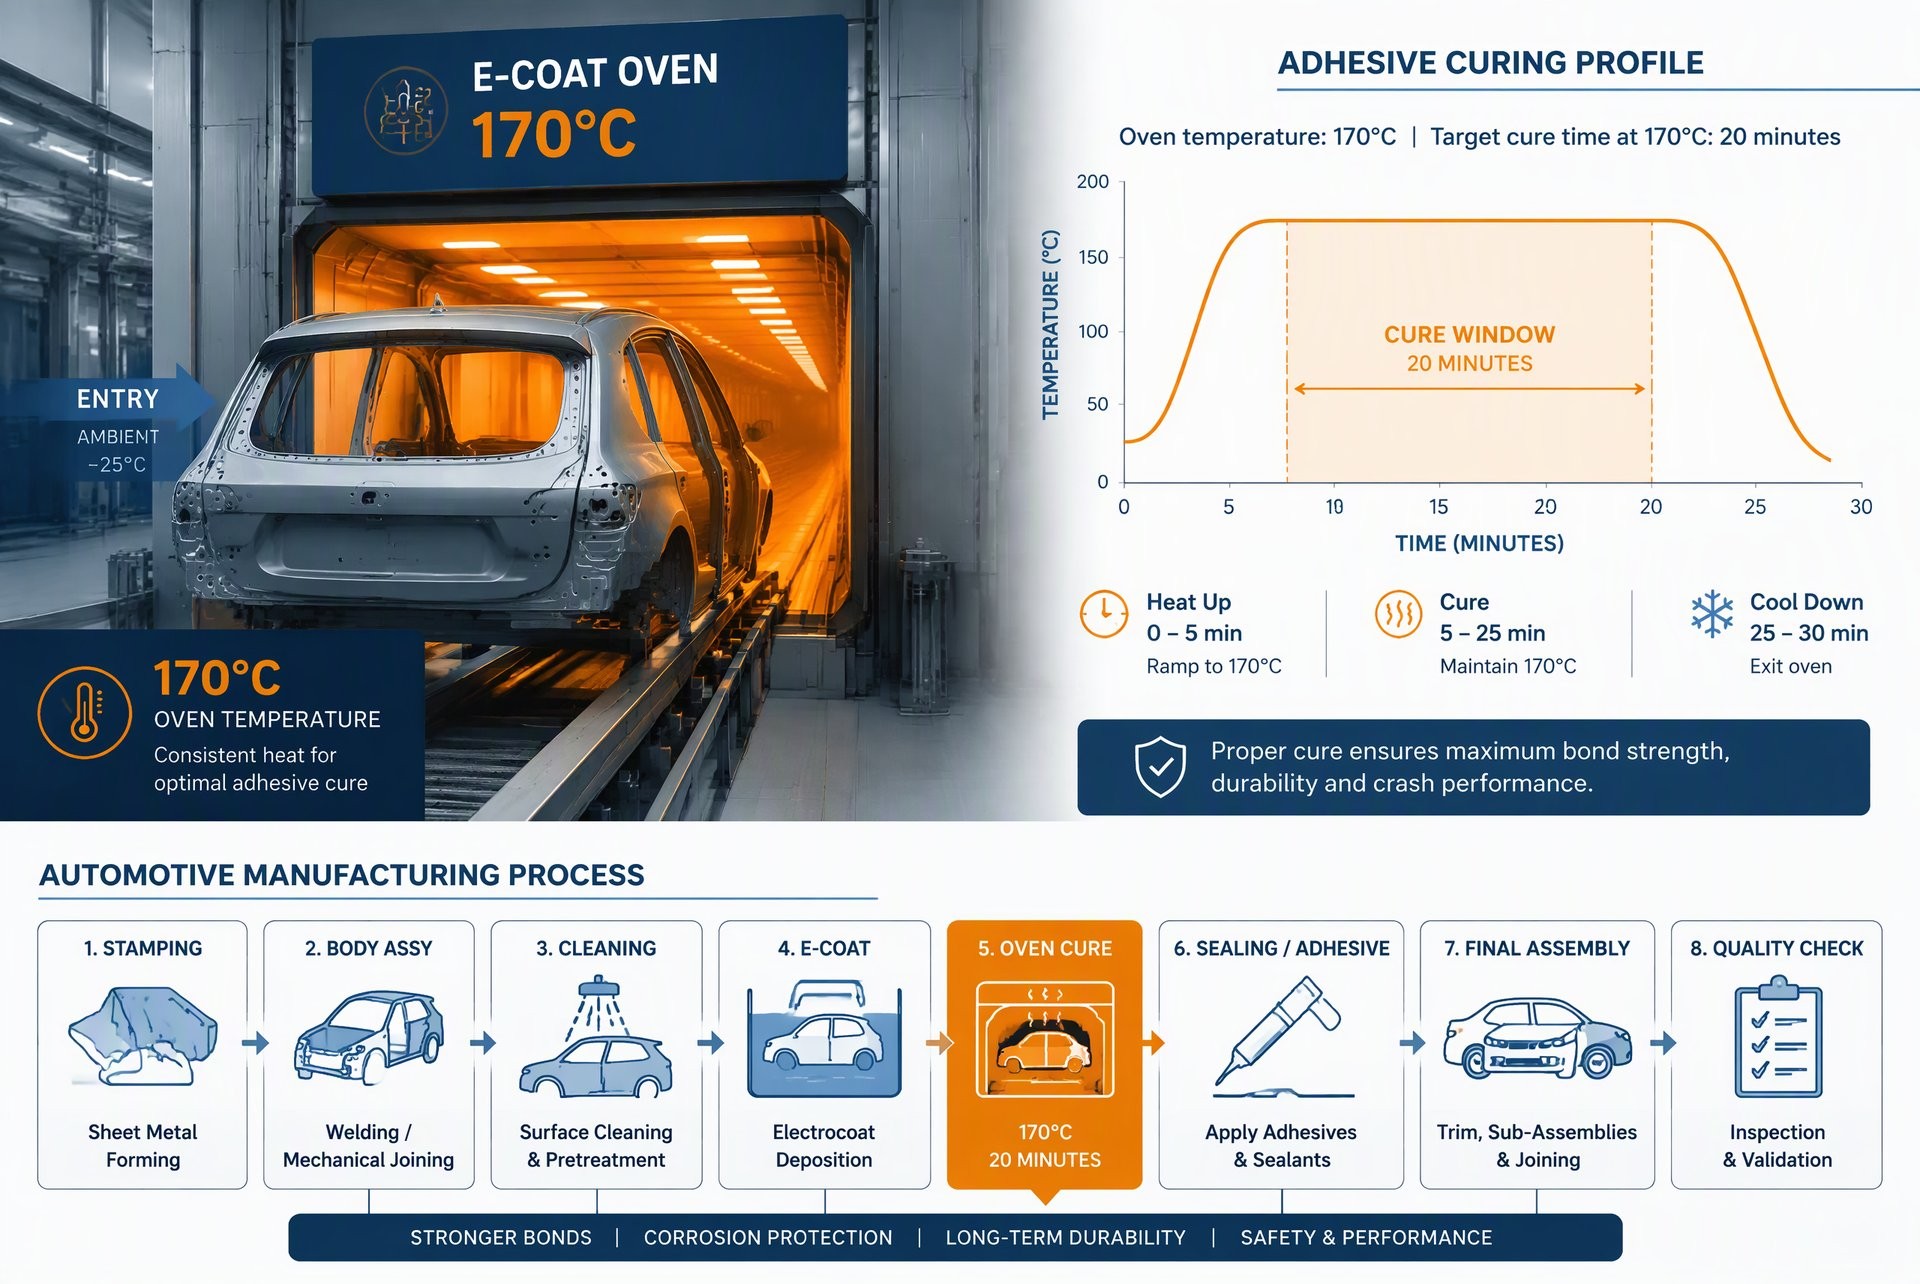
胶化时间3-5min(可定位),完全固化30-60min(170°C电泳烘房同步固化)。脱泡影响可参考环氧AB胶过期分析。冬季施工可参考环氧AB胶配比分析。
二、结构胶选型
2.1 环氧结构胶
单组分热固化环氧胶,170°C/30min固化,剪切强度25-30MPa。表面发白可参考手工调胶vs机器混胶对比。增韧配方可参考环氧AB胶脱泡方法对比。颜色差异可参考冬季环氧AB胶固化慢解决方案。
2.2 增韧改性
环氧-聚氨酯互穿网络增韧,冲击强度提升100%,满足碰撞安全要求。导热灌封可参考环氧AB胶表面发白原因分析。FDA合规可参考高韧性环氧AB胶配方解析。PP粘接可参考透明与琥珀色环氧胶对比。耐酸碱选型可参考环氧AB胶导热系数提升方案。快干选型可参考食品级环氧AB胶FDA认证。收缩控制可参考环氧AB胶粘PP方案。
三、拼板粘接工艺
3.1 表面处理
电镀锌钢板需脱脂后涂硅烷偶联剂,铝板需铬酸处理。阻燃选型可参考环氧AB胶收缩率控制。Tg分析可参考环氧AB胶绝缘电阻测试。铝合金粘接可参考环氧AB胶水下固化方案。返修拆除可参考环氧AB胶阻燃UL94。结构胶选型可参考环氧AB胶Tg分析。灌封基础可参考环氧AB胶粘铝合金氧化层。过期胶影响可参考环氧AB胶返修与拆除。固化控制可参考灌封胶气泡成因分析。配比分析可参考结构胶选型指南。混胶对比可参考环氧胶固化时间控制指南。脱泡方法可参考环氧AB胶过期分析。冬季固化可参考环氧AB胶配比分析。发白分析可参考手工调胶vs机器混胶对比。韧性配方可参考环氧AB胶脱泡方法对比。颜色对比可参考冬季环氧AB胶固化慢解决方案。导热提升可参考环氧AB胶表面发白原因分析。绝缘性可参考环氧AB胶耐酸碱性能评测。水下固化可参考快干与慢干AB胶对比。
3.2 涂胶与装配
机器人涂胶精度±0.2mm,胶宽3-5mm。拼板后夹具固定进入烘房固化。
总结
汽车焊装替代结构胶需选单组分热固化环氧胶(170°C/30min),剪切强度≥20MPa,增韧改性满足碰撞安全。粘接替代点焊减重10-15%并提升疲劳寿命。华创材料提供汽车用结构胶产品。
关键词标签:汽车结构胶,车身拼板粘接,汽车焊装替代,环氧结构胶汽车